
ダイカストの主な不良種類と原因・対策|検査の自動化まで解説

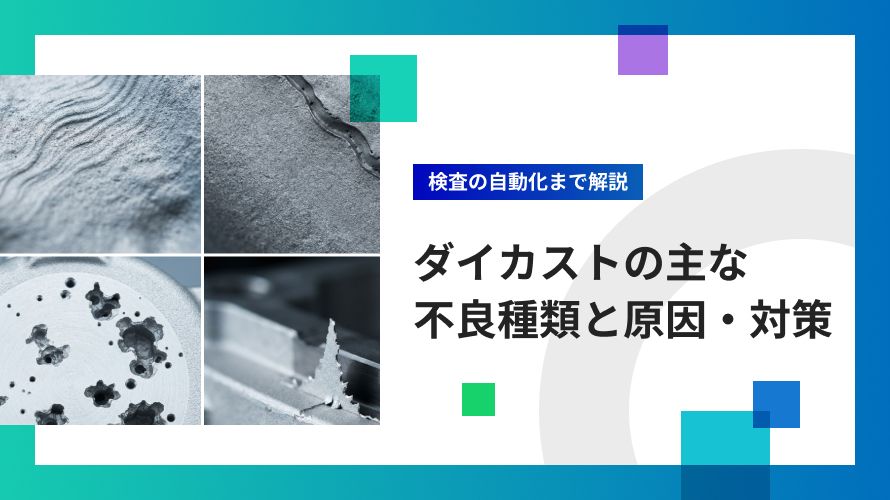
ダイカスト製品では、湯じわや湯境、バリ、鋳巣、割れなど、さまざまな不良が発生します。不良率の低減や検査工程の効率化を進めるには、不良ごとの特徴や発生原因を把握したうえで、改善策を検討することが重要です。
本記事では、ダイカスト製品の品質保証・生産技術・製造担当者の方に向けて、主な不良の特徴、その原因と対策を解説します。あわせて、検査工程の自動化を検討している方に向けて、外観検査や寸法・形状の測定など、自動化の対象となる検査の範囲や、検査工程を自動化する際のポイントも紹介します。
ダイカスト製品の検査自動化を検討している方へ
TMCシステムでは、実ワークを用いた事前検証から、自動検査設備の設計・製作まで対応しています。
目次
ダイカストの主な不良種類と原因・対策
ダイカストの不良には、鋳造時に発生するもののほか、搬送や加工などの後工程で生じるキズや打痕もあります。
ここでは、主な不良を発生要因や工程ごとに分け、それぞれの特徴と主な原因・対策を紹介します。
溶湯の流れ・充填に関する不良
溶湯が金型内を流れ、キャビティ全体に充填される過程で生じる不良です。溶湯や金型の温度、流動状態、充填時間、排気条件などが影響します。
| 不良の種類 | 特徴 | 主な原因・対策 |
|---|---|---|
| 湯じわ | 表面にしわ状・筋状の模様が現れる | 溶湯・金型温度や充填状態、排気条件などが関係する。温度や射出条件、ゲート・ランナー、排気条件などを見直す |
| 湯境 | 溶湯が合流した部分などに線状の境界が現れる | 溶湯温度や流動・充填状態、排気条件などが関係する。温度や充填条件、排気条件などを見直す |
| 湯回り不良・未充填 | 必要な部分まで溶湯が行き渡らず、形状が十分に形成されない | 溶湯・金型温度、充填時間、流動状態などが関係する。温度や射出条件、ゲート・ランナーなどを見直す |
ガス・凝固・冷却に関する不良
溶湯に巻き込まれた空気やガス、凝固時の収縮や応力、冷却状態などに関連して生じる不良です。製品内部に発生するものもあり、外観だけでは確認できない場合があります。
| 不良の種類 | 特徴 | 主な原因・対策 |
|---|---|---|
| 鋳巣 | 製品の表面または内部に空洞が生じる。内部に閉じたものは外観から確認できない | 空気、ガスの巻き込みや凝固収縮、離型材・潤滑剤の水分(水残り)が関係する。ランナーや排気・真空条件や溶湯、離型剤・潤滑の管理、冷却条件などを見直す |
| ふくれ | 製品表面が局所的に膨らむ | 空気、ガスの巻き込みや凝固収縮、離型材・潤滑剤の水分(水残り)が関係する。ランナーや排気・真空条件や溶湯、離型剤・潤滑の管理、冷却条件などを見直す |
| 割れ・クラック | 製品の表面または内部に亀裂が生じる | 凝固時の収縮や応力、温度条件などが関係する。冷却条件や製品形状などを確認する |
| 変形・寸法不良 | 製品形状や寸法が規格から外れる | 凝固収縮や冷却条件、離型時の力、製品形状などが関係する。発生工程や条件を確認する |
金型・離型に関する不良
金型の合わせ部や表面状態、温度、離型条件などに関連して生じる不良です。金型の摩耗や隙間、離型剤の状態などを確認し、金型や鋳造条件を見直します。
| 不良の種類 | 特徴 | 主な原因・対策 |
|---|---|---|
| バリ | 金型の合わせ部などに余分な金属が生じる | 金型の合わせ部の隙間や摩耗、鋳造条件などが関係する。金型の状態や鋳造条件を確認する |
| 焼き付き・かじり | 表面に荒れや付着、引きずったような跡などが生じる | 金型温度や金型表面、離型条件などが関係する。金型温度や離型剤、金型表面の状態などを確認する |
搬送・加工など後工程で生じる不良
鋳造後の搬送や加工、取り扱いの際に、製品同士や治具などが接触して生じる不良です。鋳造条件だけでなく、後工程で製品にどのような力や接触が加わっているかを確認する必要があります。
| 不良の種類 | 特徴 | 主な原因・対策 |
|---|---|---|
| キズ・打痕 | 製品表面にキズやへこみが生じる | 搬送・加工時の接触などが原因となる。搬送方法や治具、製品同士の接触などを確認する |
一つの不良に複数の要因が関係することもあります。温度・充填・排気・凝固・離型などの観点から原因を切り分け、該当する条件を見直していくことが基本です。
詳しい不良の分類や対策事例については、日本鋳造工学会の「ダイカストの鋳造欠陥・不良及び対策事例集【改訂新版】」も参考になります。
ダイカスト不良の主な検査方法
ダイカスト不良の検査には、目視検査や画像検査、X線・X線CT、寸法測定などがあります。表面の外観、製品内部、寸法・形状など、確認したい内容によって用いる検査方法が異なります。
主な検査対象と検査方法、方式選定の考え方を整理すると次のとおりです。
| 主な検査対象 | 主な検査方法 | 方式選定の考え方 |
|---|---|---|
| 湯じわ、表面に現れた湯境、バリ、キズ、打痕など | 目視検査、カメラによる画像検査 | 表面や輪郭の変化を画像で捉えられるかを確認する |
| 表面に露出した鋳巣 | 目視検査、カメラによる画像検査 | 表面や加工面などに露出していれば画像検査の対象にできる場合がある |
| 内部鋳巣、内部クラックなど | X線・X線CTなど、対象や要求品質に応じた非破壊検査 | 通常の外観画像検査では確認できない |
| 寸法、幾何公差、変形、高さ・段差など | 要求精度に応じた寸法測定、3D計測など | 必要な測定値と要求精度に応じて方式を選定する |
同じ不良でも、発生位置や大きさ、表面状態などによって適した検査方法が変わる場合があります。
検査方法を選ぶ際は、何を確認したいのか、その良否判定にどの情報が必要なのかを整理することが重要です。
ダイカストの検査工程はどこまで自動化できる?
ダイカストの検査工程では、キズや湯じわ、バリなどの外観検査に加え、寸法や形状、高さ・段差などの測定も自動化の対象になります。
外観検査にはカメラ、寸法や形状の確認には各種センサーや測定機を使用し、製品形状や検査箇所によってはロボットを組み合わせて検査・測定を行います。
一方、製品内部に閉じた鋳巣やクラックなどは外観から確認できないため、対象や要求品質に応じた非破壊検査が必要です。
| 確認したい項目 | 自動化の方法・設備例 |
|---|---|
| キズ、打痕、湯じわ、表面に現れた湯境、バリなどの外観 | カメラと照明による画像検査。複数方向からの撮像が必要な場合は、複数カメラ、ロボットによるカメラ移動、ワーク回転などを組み合わせる |
| 寸法、形状、高さ、段差など | 要求精度に応じたセンサーや測定機を用いた測定システム。必要に応じて、ロボットによるセンサーの移動やワークの位置決め・搬送などを組み合わせる |
| 内部鋳巣、内部クラックなど | 通常の外観検査では確認できないため、X線・X線CTなど、対象や要求品質に応じた非破壊検査を用いる |
同じ種類の不良でも、大きさや発生する位置によってカメラでの見え方は異なります。
例えばバリの場合、輪郭から明確に突出していれば画像上で捉えやすい一方、奥まった位置にある微細なバリでは、カメラの位置や角度を工夫する必要があります。
湯じわのように正常な鋳肌との境界が分かりにくい不良では、照明や撮像角度に加えて、判定方式の検討も重要になります。
実際の製品で不良がどのように映るかを確認しながら、照明やカメラの位置・角度、判定方法を決めていきます。
関連記事:ダイカストの湯じわの原因と対策|外観検査を自動化するポイント
関連記事:ダイカストのバリ検査を自動化する方法|画像検査の課題と対策
自社製品の外観検査を自動化できるか確認したい方へ
TMCシステムでは、実際の製品や検査したい項目、現在の検査方法などを確認し、検査対象や生産条件に応じた設備構成を検討します。
ダイカストの検査工程を自動化するポイント
ダイカストの検査工程を自動化する際は、検査したい項目に応じて、撮像方法や測定方法、良否判定の方法を選定し、検査範囲や要求タクトを踏まえて設備全体を検討することが重要です。
ここでは、外観検査や寸法・形状の測定など、ダイカストの検査工程を自動化する際に押さえておきたいポイントを解説します。
検査項目・箇所に合った撮像・測定条件をつくる
ダイカストの金属表面は、照明の当て方によって反射や白飛びが発生し、不良の凹凸や模様が見えにくくなる場合があります。
そのため、不良の種類や表面状態に応じて、照明の当て方やカメラの位置・角度などを調整する必要があります。
また、立体形状のダイカスト部品では、一方向からでは側面や凹部などを確認できない場合があります。必要に応じてカメラやセンサーの位置・角度を変えたり、製品を回転させたりして、検査箇所を複数方向から撮像・測定します。
寸法や形状、高さ・段差などを測定する場合は、測定項目や要求精度に応じてセンサーや測定方法を選定します。
固定したカメラやセンサーだけで対応する方法のほか、ロボットでカメラやセンサーを移動させる方法、ワークを回転させる方法などがあり、製品形状や検査箇所、要求タクトに応じて設備構成を検討します。
良否基準に合った判定方法を選ぶ
検査工程を自動化するには、人が行っている良否判定を、設備で判断できる基準に置き換える必要があります。
外観検査では、輪郭や大きさなど一定のルールで判断しやすい場合は、ルールベースの画像処理が適することがあります。
一方、正常品でも鋳肌にばらつきがあり、一定の基準だけでは判定しにくい場合には、AIを含めた判定方法を検討します。
寸法や形状の測定では、測定値とあらかじめ設定した公差や基準値を照合して良否を判定します。
検査方法ありきで考えるのではなく、検査したい項目と良否基準に合った判定方法を選ぶことが重要です。
良否基準と生産条件を整理し、実ワークで検証する
自動検査では、「どの程度のキズやバリをNGとするのか」「どの寸法をどの精度で測定するのか」「どの箇所を検査するのか」など、現在の良否基準を設備で判定できる形に整理します。
また、検査する箇所の数や、1製品あたりにかけられる検査時間などの生産条件も確認します。
そのうえで、実際の製品を使って撮像・測定が安定して行えるか、設定した良否基準に沿って判定できるかを検証し、カメラやセンサー、ロボット、治具などを含めた設備構成を具体化していきます。
複雑形状のダイカスト製品における外観検査の課題や、多方向撮像、AI、PoCについては下記の記事で詳しく解説しています。
関連記事:ダイカスト外観検査を自動化する方法|検査対象・装置構成・導入のポイント
外観検査装置の選び方を詳しく知りたい方へ
検査対象や要求条件に合った装置を検討する際のポイントを、無料資料「失敗しない外観検査装置の選び方」で解説しています。
ダイカスト不良の検査に関するよくある質問
湯じわなど鋳肌と見分けにくい不良も画像検査できますか?
画像検査を検討できますが、正常な鋳肌と不良の違いを画像上で捉えられることが前提です。
ダイカストの金属表面では、照明や撮像角度によって反射や陰影が変化するため、実ワークを用いて照明、カメラ、レンズ、撮像角度などの条件を検証します。
正常な鋳肌のばらつきと不良の境界を単純なルールで設定しにくい場合は、AIを含めた判定方法も選択肢になります。
鋳巣は画像検査で検出できますか?
製品内部に閉じた鋳巣は、通常のカメラによる外観画像検査では確認できません。内部の状態を確認する場合は、X線・X線CTなど、対象や要求品質に応じた検査方法を検討します。
一方、切削や穴加工などによって鋳巣が加工面に露出している場合は、表面に現れた穴や凹みとして画像検査の対象にできる場合があります。
画像検査が適用できるかは、鋳巣の大きさや加工面の状態、良否基準を踏まえ、実ワークで撮像・判定できるかを確認します。
ダイカストの検査自動化ならTMCシステムへ
ダイカストの検査自動化では、不良の種類や製品形状、検査する箇所、生産条件によって、適した撮像方法や設備構成が異なります。
TMCシステムでは、カメラ・照明・ロボット・治具・搬送・制御などを組み合わせ、対象製品や生産条件に合わせた自動検査設備を構築しています。
要件整理や事前検証から、設備の設計・製作、設置・立ち上げまで一貫して対応します。
「自社の製品でも画像検査ができるか知りたい」「現在の検査工程をどのように自動化すればよいか相談したい」といった段階からご相談いただけます。