
ダイカストのバリ検査を自動化する方法|画像検査の課題と対策

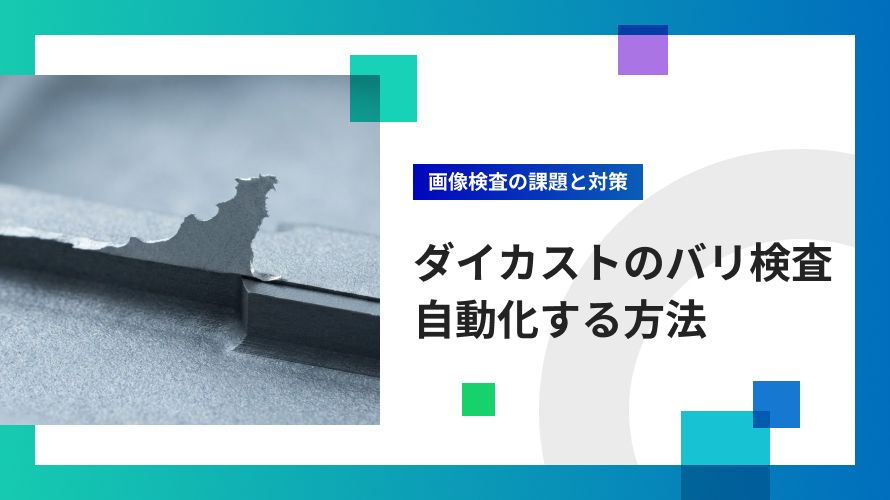
ダイカスト製品に発生するバリは、発生箇所や形状、大きさが一定ではなく、目視検査では判定にばらつきが生じることがあります。
画像検査で自動化する場合も、金属表面の反射によってバリを捉えにくくなったり、複雑なワーク形状によって必要な検査面を撮像しにくくなったりすることがあります。また、バリの有無や輪郭を確認するのか、高さを測定するのかによって、適した検査方式も異なります。
本記事では、ダイカストのバリ検査が難しい理由を整理したうえで、2D画像検査と3D計測の使い分け、撮像・判定方法、PoCから量産設備への導入までのポイントを解説します。
ダイカストのバリ検査を自動化したい方へ
TMCシステムでは、ワークや検査条件に合わせた外観検査設備をご提案・構築しています。
目次
ダイカストのバリとは?発生箇所と判定基準
バリとは、金型の合わせ部などの隙間に溶湯が入り込み、製品の輪郭や表面から不要な部分が突出した状態です。
ダイカストでは、パーティングラインをはじめ、スライドや押し出しピン周辺などにバリが発生することがあります。
バリの形状も、薄く広がるものや塊状・針状に突出するものなどさまざまです。
バリが発生しやすい箇所
代表的な発生箇所を整理すると次のようになります。
| 主な発生箇所 | バリの現れ方 |
|---|---|
| パーティングライン | 金型の合わせ目に沿って発生する |
| スライド・可動部周辺 | 金型の可動部周辺に発生する |
| 押し出しピン周辺 | ピン周辺に局所的に発生する |
バリの良否判定基準を明確にする
バリ検査を自動化するには、まず「どのようなバリを不良とするのか」を明確にします。
例えば、次のような項目を整理します。
- バリが発生するとNGになる位置
- 不良とするバリの大きさや形状
- 製品輪郭からのはみ出し量
- 良品として許容する範囲
- 後工程や製品機能に影響するバリ
人が行っている良否判断を具体的な基準に整理することで、必要な撮像条件や判定方法を検討しやすくなります。
ダイカストでは、バリ以外にも湯じわ、キズ、鋳巣などさまざまな不良が発生します。主な不良の特徴については、下記の記事で詳しく解説しています。
関連記事:ダイカストの主な不良種類と原因・対策|検査の自動化まで解説
ダイカスト製品の外観検査自動化における課題や、検査対象・装置構成・導入までの全体像については、下記の記事で詳しく解説しています。
関連記事:ダイカスト外観検査を自動化する方法|検査対象・装置構成・導入のポイント
ダイカストのバリ検査が難しい3つの理由
バリ検査では、バリ形状のばらつき、金属表面の反射、側面・裏面などの撮像が主な課題になります。
バリの形状や発生箇所にばらつきがある
ダイカストのバリは、パーティングラインだけでなく、スライドや押し出しピン周辺など、複数の箇所に発生することがあります。
また、同じ製品でもバリの長さや幅、突出する方向などにはばらつきがあります。
決められた位置や特徴だけを基準にすると、異なる形状のバリを捉えにくくなることがあります。一方、判定条件を広げすぎると、正常部分まで異常として判定する可能性があります。
そのため、想定されるバリの発生箇所や形状のばらつきを踏まえて、撮像範囲と判定条件を設定することが重要です。
金属表面の反射や鋳肌が判定に影響する
アルミダイカストなどの金属製品では、照明や撮像角度によって反射や陰影が変化します。
強い反射が発生すると画像の一部が白く飛び、バリの輪郭や正常部分との境界を捉えにくくなることがあります。
また、鋳肌には正常品であっても凹凸や模様などの個体差があるため、撮像条件によっては鋳肌の変化をバリなどの異常として拾う場合があります。
こうした見え方の変化が、見逃しや過検出につながる要因になります。
側面や裏面は一方向から捉えにくい
バリの検査箇所が側面や裏面、凹部などにある場合、一方向からの固定撮像だけでは必要な箇所を捉えにくいことがあります。
複数面を検査する場合は、複数台のカメラを配置する方法のほか、ロボットでカメラ・照明の位置や角度を変えて撮像する方法があります。
検査箇所が増えるほど、カメラや照明の設置スペース、光学条件の調整、撮像時間なども考慮する必要があります。
バリ検査における2D画像検査と3D計測の使い分け
バリ検査では、何を良否基準とするかによって、適した検査方式が異なります。
3D計測が常に必要になるわけではなく、取得したい情報によって2D画像検査と3D計測を使い分けます。
輪郭・形状を良否基準とする場合
製品輪郭からの突出や、正常形状との差を画像上で確認できる場合は、2D画像検査の対象にしやすいケースです。
| 確認したい項目 | 2D画像検査での考え方 |
|---|---|
| バリの有無 | 正常形状との差を確認する |
| 輪郭からの突出 | 輪郭・エッジの変化を捉える |
| バリの大きさ | 画像上の長さや面積などを基準に判定する |
| 発生位置 | 基準位置との関係で判定する |
複数の方向から撮像することで、正面だけでは捉えにくいバリを2D画像で確認できる場合もあります。
高さを良否基準とする場合
バリの高さそのものを数値として管理する場合は、一般的な2D画像だけでは高さ情報を直接取得できません。
そのため、高さを良否基準とする場合は、3D計測など、高さ方向の情報を取得できる方法を検討します。
一方、輪郭や形状差を画像上で確認できればよい場合は、2D画像検査で対応できる可能性があります。
「2Dか3Dか」から決めるのではなく、何を良否基準とし、その判定にどの情報が必要かを整理したうえで検査方式を選定することが重要です。
バリ検査を自動化するための3つのポイント
バリ検査を自動化するには、バリを安定して捉えられる撮像条件を整え、検査面や対象に応じた判定方法を選ぶことが重要です。
照明・背景・撮像角度を調整する
画像検査では、まずバリと正常部分の違いを安定して画像に表せる撮像条件をつくります。
例えば、製品輪郭から突出したバリを検査する場合は、製品と背景のコントラストを確保することで輪郭の変化を捉えやすくなります。
表面上のバリを検査する場合は、照明の種類や照射角度を変え、バリによる陰影やエッジが見えやすい条件を検討します。
照明方式にもそれぞれ特徴があります。
| 照明方式 | 特徴・検討例 |
|---|---|
| ドーム照明 | 拡散光によって金属表面の強い反射を抑えたい場合に検討する |
| 同軸照明 | 正面方向から照射し、表面状態を捉えたい場合に検討する |
| ローアングル照明 | 低い角度から照射し、エッジや凹凸による明暗差を捉えたい場合に検討する |
どの照明が適しているかは、ワーク形状や鋳肌、バリの位置・形状によって異なります。
そのため、実ワークを撮像しながら、照明、背景、カメラ位置、撮像角度、レンズ、ワークの位置決めなどを比較して決定します。
複数カメラやロボットで多方向から撮像する
側面や裏面など複数面を検査する場合は、複数の固定カメラを配置する方法と、ロボットでカメラ・照明の位置を変える方法があります。
固定カメラは、検査箇所や撮像角度が一定の場合に構成しやすく、複数方向を同時に撮像する方法も検討できます。
一方、複雑な立体形状や検査面が多いワークでは、多関節ロボットにカメラ・照明を搭載し、位置や角度を変えながら撮像する方法もあります。
どちらが適しているかは、検査面の数、ワーク形状、品種数、撮像箇所数、要求タクト、設置スペースなどによって異なります。
重要なのはロボットを使うこと自体ではなく、必要な検査面を要求タクト内で安定して撮像できる構成にすることです。
ロボットを活用した多方向撮像や固定カメラとの違いについては、下記の記事で詳しく解説しています。
関連記事:外観検査ロボットとは?多関節ロボットによる多方向撮像の仕組み
検査対象に応じてルールベースとAIを使い分ける
バリの位置や画像上の大きさなどを明確に数値化できる場合は、ルールベース画像処理を利用できます。
一方、バリの形状が一定ではなく、正常な鋳肌や形状にもばらつきがある場合は、良品学習型AIなどによる異常検知も選択肢となります。
| 判定方式 | 適しているケース | 注意点 |
|---|---|---|
| ルールベース | 位置・輪郭・画像上の長さ・面積などを数値化しやすい | ばらつきが大きいと条件設定が複雑になる |
| AI | 正常なばらつきと異常の境界をルール化しにくい | 学習データや撮像条件を含めた事前検証が必要 |
良品学習型AIでは、正常な製品画像から良品状態の特徴を学習し、そこから外れる領域を異常候補として検出します。
鋳肌など正常品にもばらつきがあり、単純な閾値では良否境界を設定しにくい場合に検討できる方法です。
ただし、AIを活用する場合も、バリの特徴が画像に表れていることが前提です。判定方式だけでなく、照明や撮像角度、レンズなどを含めた撮像条件を整える必要があります。
複雑形状・多面のバリ検査を自動化したい方へ
TMCシステムでは、ワークや検査条件に合わせて、ロボット・カメラ・照明・AIなどを組み合わせた外観検査設備をご提案しています。
バリ検査を自動化するための3ステップ
バリ検査では、設備仕様を決める前に、良否基準を整理し、実ワークで検証したうえで量産設備へ落とし込むことが重要です。
【ステップ1】バリの種類と良否基準を整理する
↓
【ステップ2】実ワークを用いたPoCで検証する
↓
【ステップ3】量産設備としての運用を見据えてシステムを設計する
自社ワークにおけるバリの種類と良否基準を整理する
最初のステップでは、自社の製造工程で発生するバリの種類、発生箇所、良否基準を整理します。
例えば、次のような項目を確認します。
- バリが発生する位置
- バリの代表的な形状
- 不良とする大きさや状態
- 良品として許容する範囲
- ワークの形状・サイズ
- 検査する面や箇所
- 1個あたりの検査に使える時間
- 品種数や品種変更の頻度
また、評価に使用する良品・不良品のサンプルも準備します。
可能であれば、通常の良品・不良品だけでなく、良否の境界に近いサンプルや、鋳肌など正常状態のばらつきを確認できるサンプルも用意しておくと、実際の量産条件に近い評価ができます。
実ワークを用いたPoCで検査の成立性を確認する
仕様を整理した後は、実際のサンプルワークを用いた撮像テストやPoC(Proof of Concept:概念実証)を行います。
バリ検査では、ワークの形状や金属表面の反射、鋳肌などによって画像の見え方が変わるため、カタログスペックだけでは適用可否を判断しにくい場合があります。
PoCでは、主に次の項目を確認します。
| 確認項目 | 主な確認内容 |
|---|---|
| 撮像条件の検証 | カメラ・レンズ・照明・背景・撮像角度などを比較し、対象となるバリを画像上で安定して捉えられる条件を検討します |
| 判定方法の検証 | 良品・不良品を用いて判定を行い、見逃しや過検出の傾向を確認します |
| 検出できる範囲の確認 | どの程度の大きさや形状のバリまで画像上で確認できるか、良否基準との関係を評価します |
| 要求タクトの確認 | 撮像箇所数、設備動作、画像処理時間などを含め、要求タクトに対応できる構成かを確認します |
PoCの結果をもとに、どの条件で検査できるか、どこに検出上の限界があるかを整理し、量産設備の仕様へ反映します。
量産設備としての運用を見据えてシステムを設計する
PoCで撮像・判定の成立性を確認した後は、実際の生産環境への導入を想定して設備仕様を具体化します。
バリ検査設備では、カメラや判定システムだけでなく、次のような条件も検討します。
- ワークの位置決めや、反転・回転を行うための治具
- ワークの搬入・搬出方法
- 設備の設置・メンテナンススペース
- 周囲の外光など撮像に影響する環境
- 粉塵やオイルミストなどへの対策
- PLCなど周辺設備との信号連携
- OK/NGワークの排出・選別方法
- ロボットを使用する場合の可動範囲や安全対策
- 撮像・判定・搬送を含めた設備全体の要求タクト
新規設備として構築する場合も、既存ラインへ組み込む場合も、PoCで確認した撮像・判定条件を実際の生産環境で再現できる設備構成にすることが重要です。
外観検査装置の選定ポイントを詳しく知りたい方へ
無料資料「失敗しない外観検査装置の選び方」では、検査対象やカメラ・照明、判定方式、設備構成など、導入前に確認したいポイントをチェックリスト付きで解説しています。
外観検査の自動化を設備構築まで一貫して支援
TMCシステムでは、バリを含む外観検査について、実ワークを用いた撮像テストやPoCから、量産設備の設計・構築まで対応しています。
撮像・判定から設備全体まで対応
検査対象やワーク形状に合わせて、カメラ・レンズ・照明などの撮像条件を検討し、必要に応じてルールベース画像処理やAIを組み合わせます。
さらに、複数カメラや多関節ロボットによる多方向撮像、治具、搬送、PLCとの連携、安全対策などを含め、実際の生産環境に合わせた設備構成を検討します。
実ワークを用いた撮像テストやPoCの結果をもとに、撮像・判定だけでなく、要求タクトや周辺設備との連携まで含めて量産設備の仕様へ落とし込みます。
ダイカストのバリ検査自動化に関するよくある質問
鋳肌や表面の変色とバリを区別して判定できますか?
鋳肌や表面の変色とバリを区別できるかは、対象ワークや撮像条件、判定方式によって異なります。
バリによる輪郭や陰影の変化を捉えられる場合は、照明の種類や照射角度を調整することで、正常な鋳肌との違いを画像上に表せる可能性があります。
また、正常品にも表面状態のばらつきがある場合は、ルールベース画像処理だけでなく、良品学習型AIなどを含めて判定方法を検討します。
最終的には実ワークを撮像し、良品と不良品を比較して検証することが重要です。
3D計測が必要なバリもありますか?
バリの高さそのものを測定する必要がある場合などは、3D計測が適しているケースがあります。
一方、製品輪郭からの突出や形状差を画像上で確認できる場合は、2D画像検査で対応できる可能性があります。また、撮像方向や照明条件を変えることで、2D画像でもバリの特徴を捉えられる場合があります。
そのため、最初から2D・3Dのどちらかに決めるのではなく、良否基準に必要な情報を整理し、実ワークで検証したうえで方式を選定します。
PoCにはどのくらいのサンプルが必要ですか?
必要なサンプル数は、バリの種類や発生箇所、良品のばらつき、使用する判定方式などによって異なります。
PoCでは良品だけでなく、実際に検出したいバリが発生している不良品も用意します。可能であれば、良否の境界に近いサンプルや、鋳肌など正常状態のばらつきを確認できるサンプルもあると評価しやすくなります。
具体的な必要数は、対象ワークと検査内容を確認したうえで決定します。
バリ検査では良否基準と撮像条件に合った方式選定が重要
ダイカストのバリ検査では、バリの発生箇所や形状、良否基準に応じて、必要な撮像方法や判定方式が異なります。
輪郭や形状差を確認する場合は2D画像検査、高さを数値として管理する場合は3D計測などが選択肢になります。また、複数面を検査する場合は固定カメラやロボットによる多方向撮像、良否境界を単純なルールで設定しにくい場合はAIによる判定も検討できます。
重要なのは特定の方式を前提にするのではなく、良否基準と実ワークの撮像結果をもとに、必要な検査方式を選定することです。
TMCシステムでは、バリを含む外観検査について、実ワークを用いた撮像テストやPoCから量産設備の設計・構築まで対応しています。
自社ワークでバリを検査できるか確認したい方や、設備化をご検討の方はご相談ください。