
生産設備導入の進め方解説|導入前の整理項目と失敗を防ぐポイント

生産能力の向上や品質の安定、人手不足への対応、老朽化した機械の更新などを目的に、生産設備の導入を検討する現場は少なくありません。
ただし、設備の性能や価格だけで導入を決めると、現場の課題と仕様が合わなかったり、設置後の運用に想定以上の負担がかかったりする可能性があります。導入目的を明確にしたうえで、必要な能力や設置条件、予算、保守体制まで事前に整理することが重要です。
本記事では、生産設備の導入が必要になる場面や期待できる効果、導入前に整理する要件、基本的な導入手順まで解説します。失敗を防ぐ確認ポイントや稼働後の管理についても取り上げるため、導入判断や社内説明の準備にお役立てください。
目次
生産設備の導入が必要になる3つの場面
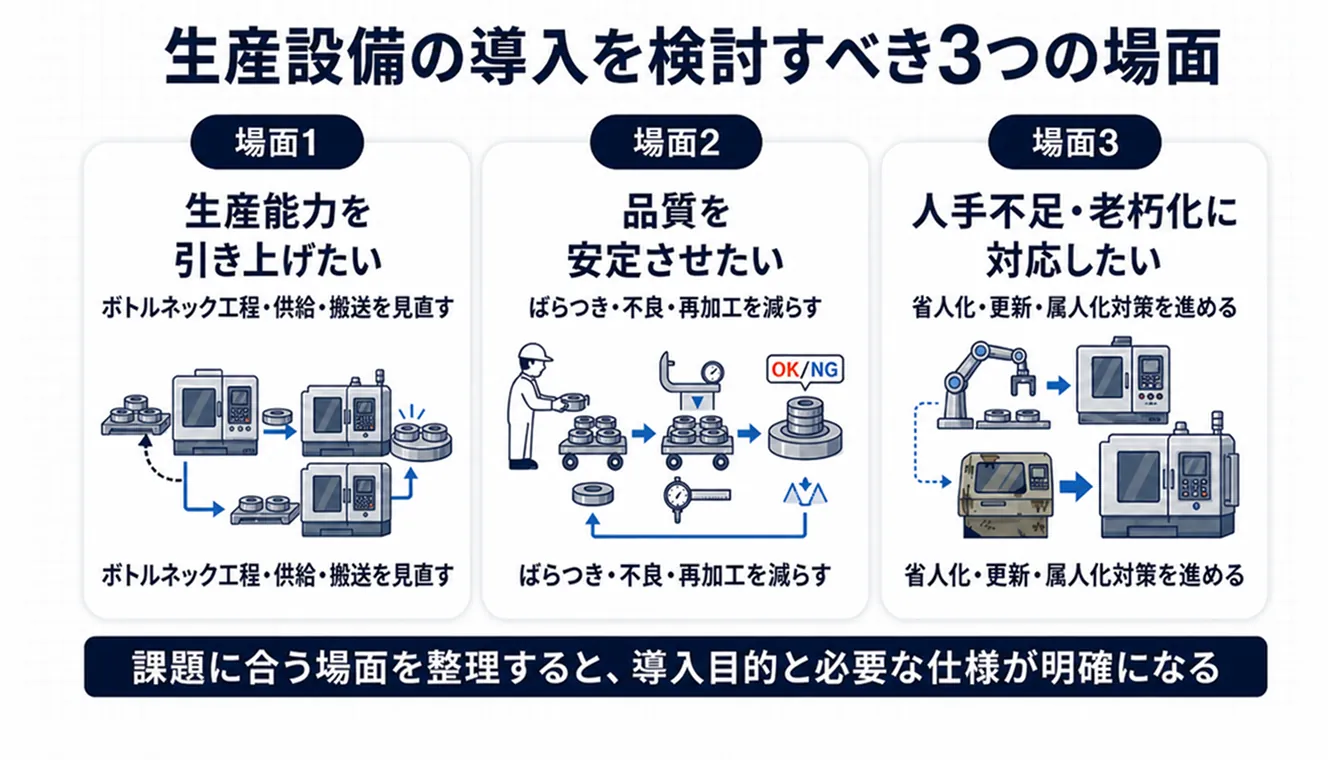
生産設備の導入は、単に古い機械を新しくするためだけに行うものではありません。生産量や品質、人員体制など、現場が抱える課題を解決する手段の一つです。
生産設備の導入は、主に次のような場面で検討されます。
- 生産能力を引き上げたい場面
- 品質を安定させたい場面
- 人手不足や設備老朽化に対応したい場面
自社がどれに該当するのかを明確にすると、導入目的や必要な仕様も整理しやすくなります。
生産能力を引き上げたい場面
受注量の増加に対して現在の生産能力では追いつかない場合は、生産設備の導入を検討するタイミングです。ただし、生産ライン全体を一律に強化しても、十分な効果が得られるとは限りません。
まず確認したいのは、仕掛品が滞留している工程や、他工程より処理時間が長い工程です。加工は間に合っていても、部品供給や搬送、検査が追いつかず、生産量を増やせないケースもあります。このようなボトルネックを特定したうえで、機械の増設や更新、工程間の連携改善など、必要な対策を検討します。
一時的な受注増であれば、人員配置や稼働時間の見直しで対応できる可能性もあります。今後も一定の需要が見込まれ、既存の改善だけでは必要な生産量を確保できない場合に、設備投資の必要性が高まります。
品質を安定させたい場面
作業者によって仕上がりに差が出る、不良や再加工が繰り返し発生するといった現場では、生産設備の見直しが選択肢になります。加工条件や組立動作を機械によって一定に保てれば、手作業によるばらつきを抑えやすくなります。検査装置を導入し、判定基準を統一する方法も考えられるでしょう。
ただし、不良の原因が材料や設計、前工程にある場合、対象工程へ新しい装置を導入するだけでは解決できません。不良がどこで、どのような条件のときに発生しているのかを把握し、品質を不安定にしている要因を見極めることが先決です。そのうえで、必要な精度や管理すべき条件を仕様へ落とし込みます。
人手不足や設備老朽化に対応したい場面
必要な人員を確保できない、熟練者に特定の作業が集中している場合も、導入を検討すべき状況です。
供給や搬送、反復作業などを機械化できれば、作業者の負担を抑え、限られた人員を判断や調整が必要な工程へ配置しやすくなります。技能を数値や動作条件として装置へ反映することは、属人化への対策にも有効です。
また、長期間使用している機械で故障や停止が増えている場合は、修理を重ねるより更新したほうが適切なケースもあります。故障回数だけでなく、交換部品の入手状況、修理費、復旧までの時間、保守担当者の負担まで含めて判断する必要があります。
人手不足への対応は、すべての工程を自動化することと同義ではありません。既存設備の更新や一部工程の機械化も含め、現場の課題に合う範囲から検討することが大切です。
生産設備の導入は、単体設備の更新だけでなく、工場全体の自動化方針の中で考えることも重要です。工場全体の自動化については、以下の記事でも詳しく解説していますので、ぜひご覧ください。
関連記事:工場自動化はどこから始めるべきか?進め方と成功事例を解説
生産設備の導入によって期待できる2つの効果
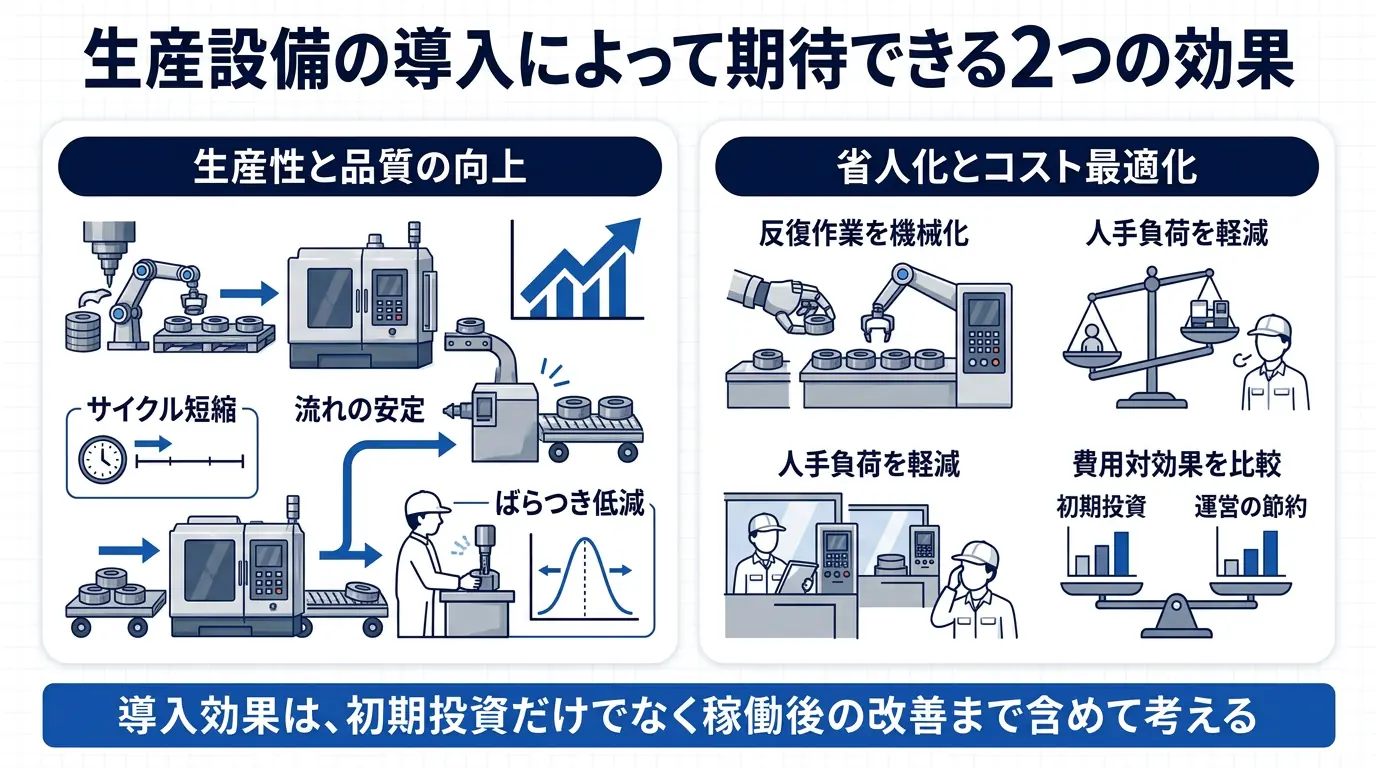
生産設備の導入によって期待できる効果は、処理能力の向上だけではありません。適切な仕様設計と運用を前提に、主に次の2つの面から現場改善につなげられます。
- 生産性と品質の向上
- 省人化とコスト最適化
導入目的を明確にするためにも、現場の何がどのように変わるのかを具体的に捉えておきましょう。
生産性と品質の向上
加工や組立、搬送といった工程に適した設備を導入すると、1個あたりのサイクルタイムを短縮し、生産量を増やせる可能性があります。工程間の待ち時間や作業者の移動が減れば、ライン全体の流れも安定しやすくなります。
品質面では、加工条件や動作、判定基準を一定に保ちやすくなる点が大きな効果です。作業者の経験や感覚に左右されていた工程を数値化・標準化できれば、製品ごとのばらつきや人的ミスの低減につながります。異常を検知する機能や稼働データを記録する仕組みを加えることで、問題発生時の原因も追いやすくなるでしょう。
ただし、性能の高い機械を導入すれば、生産性と品質が同時に向上するとは限りません。前後工程との能力差や材料の状態、作業手順まで含めて設計し、導入後も実績値を確認する必要があります。
省人化とコスト最適化
供給や取り出し、搬送、検査などの反復作業を機械に置き換えると、現場の人手負荷を軽減できます。少ない人数でも生産を維持しやすくなり、作業者を段取りや品質確認、改善活動など、人による判断が必要な業務へ振り向けることも可能です。
コストを検討する際は、人件費だけで判断しないことが重要です。工数の削減に加えて、不良品や再加工、材料ロス、突発停止などがどの程度減るのかを確認します。一方、導入後には電力、消耗品、点検、修理、教育などの費用も発生します。初期投資だけでなく、稼働後にかかる費用と改善効果をあわせて比較することが、コスト最適化の判断につながります。
設備単体の能力だけでなく、前後工程を含めてライン全体で効果を見極める視点も欠かせません。生産ライン全体での自動化については、以下の関連記事で詳しく解説しています。
関連記事:生産ライン自動化の課題を解決!費用・ROIと失敗しない進め方
生産設備を導入する前に整理したいポイント
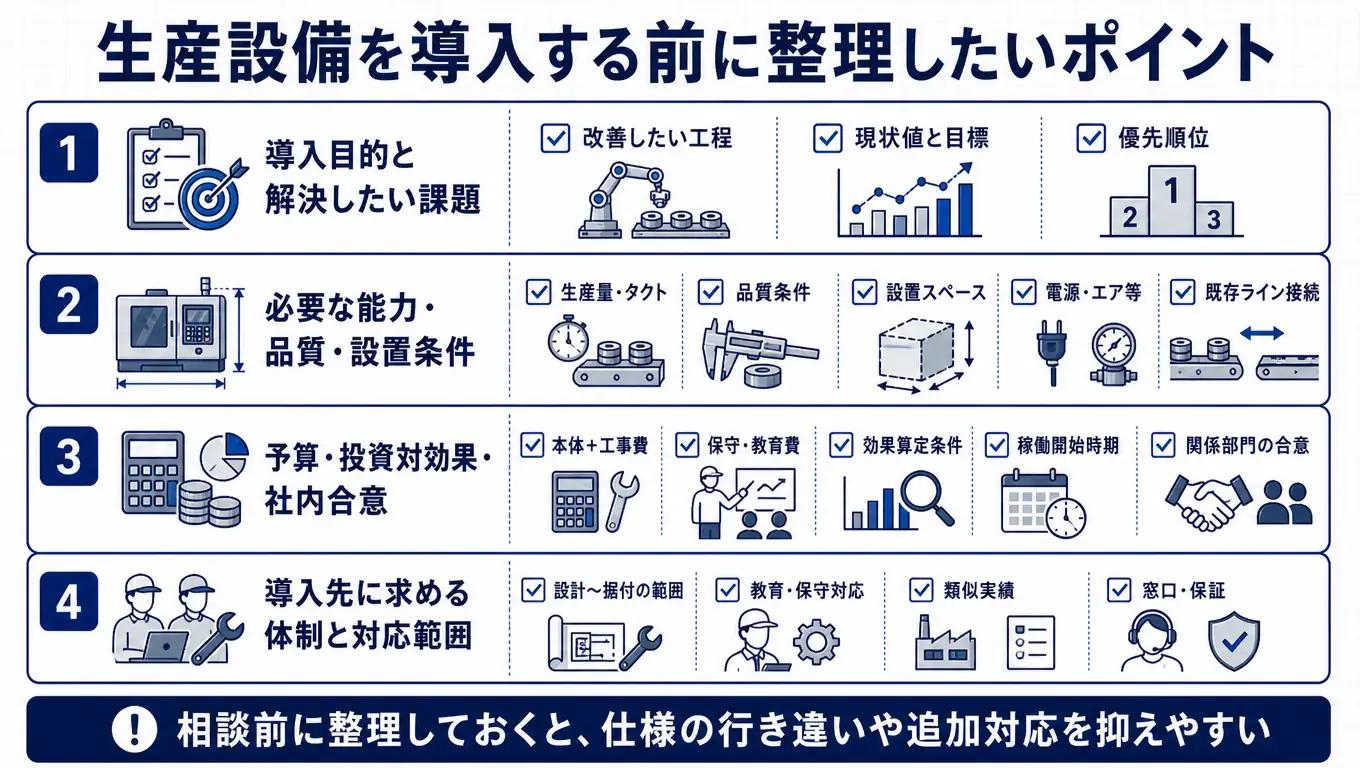
生産設備の導入を検討する際は、機種やメーカーを選ぶ前に、解決したい課題と導入条件を整理することが重要です。関係者の認識をそろえておくと、仕様の行き違いや見積もり後の追加対応を抑えやすくなります。
- 導入目的と解決したい課題
- 必要な能力・品質・設置条件
- 予算・投資対効果・社内合意
- 導入先に求める体制と対応範囲
ここでは、メーカーへの相談や社内説明の前に押さえたい項目を整理します。
導入目的と解決したい課題
導入目的は、「自動化したい」「新しい機械に替えたい」ではなく、どの工程の何を改善したいのかまで具体化します。「検査待ちが発生して出荷が遅れる」「部品の供給作業に人手を取られる」といった現状から整理すると、必要な機能を絞りやすくなるでしょう。
あわせて、生産量や不良率、作業工数などの現状値と目標を共有しておくことも大切です。増産と省人化の両方を目指す場合は、どちらを優先するのかも決めておきます。目的が複数あっても優先順位が明確であれば、予算や設置スペースに制約が生じた際の判断軸になります。
必要な能力・品質・設置条件
必要な仕様は、処理速度や精度だけでなく、実際の生産条件と設置環境を含めて整理します。主な項目は次のとおりです。
| 項目 | 整理する内容 |
|---|---|
| 生産量・処理能力 | 必要な生産量、稼働時間、タクト(必要な生産量を満たすための1個あたりの生産間隔) |
| 対象製品・品質条件 | 製品の寸法・材質・品種、必要な加工精度、検査の合否基準 |
| 設置スペース | 本体の寸法に加え、搬入経路、作業・点検スペース、床の耐荷重 |
| ユーティリティ | 稼働に必要な電源、圧縮エア、水、排気などの供給・処理条件 |
| 既存ラインとの接続 | 前後工程の処理能力、受け渡し位置、制御信号やデータの連携条件 |
特に処理能力は、カタログ上の数値だけでは判断できません。材料補給や品種切り替えにかかる時間も伝え、実際の運用で必要な生産量を確保できるか確認しましょう。
予算・投資対効果・社内合意
予算は本体価格だけでなく、搬入・据付工事や周辺機器、教育、稼働後の保守まで含めて整理します。既存機械の撤去や、工事に伴う生産停止への対応費用も見落とせません。
投資対効果を考える際は、削減できる工数や不良、増産による収益への寄与と、追加で発生する費用を比較します。ただし、作業時間が減っても人件費の支出がそのまま減るとは限らないため、残業の削減や配置転換など、効果の実現方法まで明確にする必要があります。
社内説明では、導入目的、費用の内訳、効果の見込みと算定条件、稼働開始時期を示すと判断材料が揃います。生産部門だけでなく、品質管理や保全、購買などの関係者にも事前に確認しておきましょう。
導入先に求める体制と対応範囲
依頼するメーカーや設備会社については、設計・製作から据付、試運転、操作教育、保守まで、どこを任せられるか確認します。すべてを1社で対応できるかだけでなく、自社や別業者が担当する作業との境界が明確かどうかが判断のポイントです。
実績を見る際も、同業種への納入件数だけでなく、対象製品や要求精度、既存ラインとの接続など、自社に近い条件への対応経験を確かめたいところです。
導入後の問い合わせ窓口、現地対応の可否、交換部品の供給、保証の範囲も確認し、見積もりや提案内容に含まれる支援を把握しておきます。
依頼先となる自動化設備メーカーの選び方については、以下の記事で詳しく解説しています。
関連記事:自動化設備メーカーの選び方|自社に合う依頼先を見極めるポイント
生産設備導入の進め方を3ステップで解説
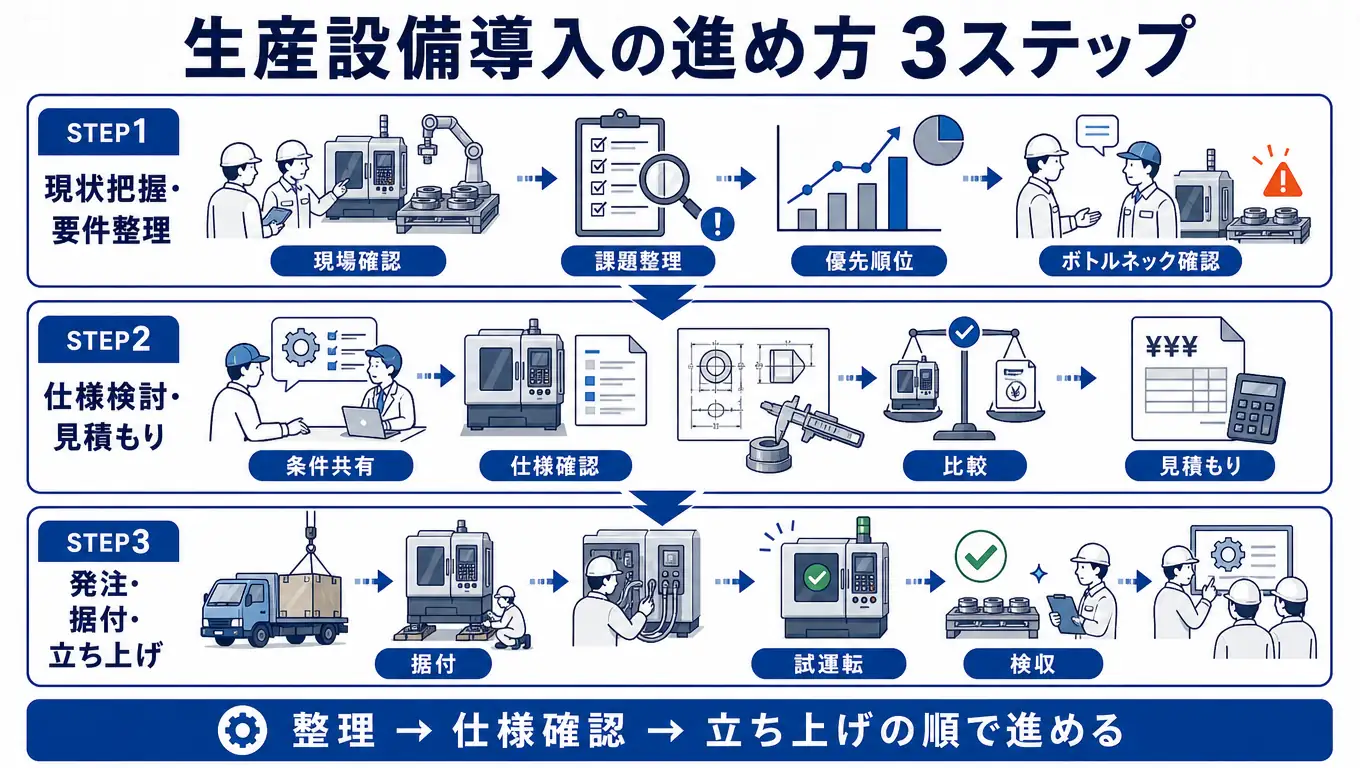
生産設備の導入は、現状の課題を整理し、必要な仕様を固めてから発注・立ち上げへ進めるのが基本です。全体の流れは、次の3ステップで捉えましょう。
- ステップ1. 現状把握と要件整理
- ステップ2. 設備仕様の検討と見積もり
- ステップ3. 発注・据付・立ち上げ
前章で整理した条件をもとに、各段階で何を確認し、決めていくのかを見ていきます。
ステップ1. 現状把握と要件整理
まずは対象工程を実際に観察し、生産量、作業時間、不良の発生状況、停止理由などを確認します。担当者への聞き取りも行い、記録だけでは見えにくい段取りの負担や作業上の困りごとを把握することが大切です。
そのうえで、生産を滞らせている工程や品質が不安定になる要因を絞り込み、必要な能力・機能を要件としてまとめます。「必ず満たしたい条件」と「できれば実現したい条件」を分けておくと、メーカーとの相談も進めやすくなるでしょう。新規導入だけでなく、既存機械の改修や作業方法の変更で対応できるかも、この段階で検討します。
ステップ2. 設備仕様の検討と見積もり
整理した要件をメーカーや設備会社へ伝え、実現方法と仕様をすり合わせます。製品サンプルや現場の図面、現在の作業手順などを共有すると、口頭だけでは伝わりにくい条件も確認しやすくなります。
見積もりでは、金額に加えて、提案仕様が要件を満たしているか、据付・教育・保守などの対応範囲に抜けがないかを確認することが重要です。複数社を比較する場合は、依頼条件をそろえて判断しましょう。
予算に収まらない場合は優先順位に戻って仕様を見直し、性能の確認方法や納期も合意したうえで、社内承認と発注へ進みます。
ステップ3. 発注・据付・立ち上げ
発注後は、製作・納入日程に合わせて、搬入経路や電源・配管などの準備を進めます。既存ラインの停止が必要な工事は、生産計画との調整も欠かせません。製作を伴う装置では、必要に応じて出荷前に立ち会い、動作や仕上がりを確認します。
据付後は試運転を行い、実際の材料や製品を使って、処理能力・品質・前後工程との連携を確かめましょう。あわせて操作教育を実施し、不具合は対応担当と期限を明確にします。合意した条件を満たしているか確認する「検収」を経て本格稼働へ移り、立ち上げ初期の状況も継続して見ていく流れです。
生産設備導入で失敗しないための3つのポイント
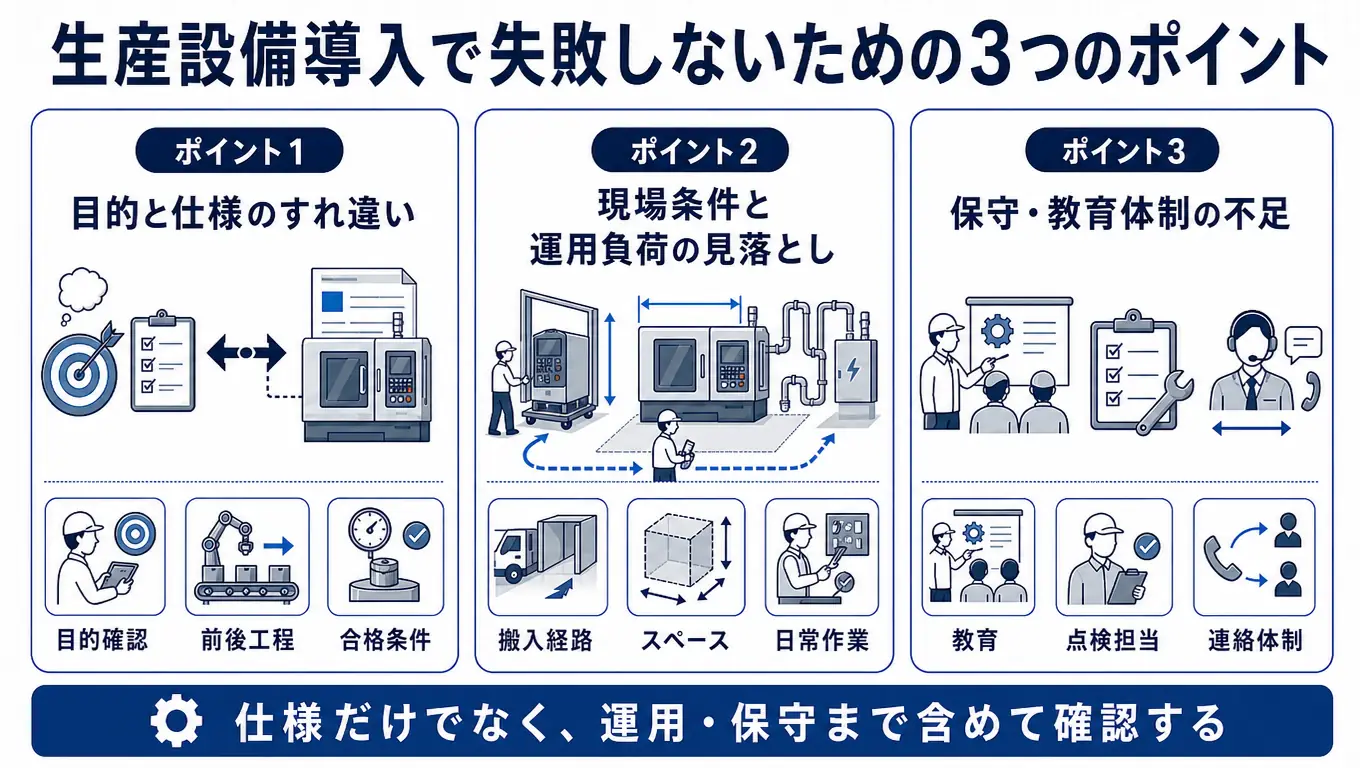
生産設備の導入では、仕様上の性能を満たしていても、現場で期待どおりの効果を得られない場合があります。導入前の整理内容を、実際の作業や運用に照らして確認することが大切です。
ここでは、計画や仕様を確認する際に見落としやすい3つのポイントを整理します。
- 目的と仕様のすれ違い
- 現場条件と運用負荷の見落とし
- 保守・教育体制の不足
ポイント1. 目的と仕様のすれ違い
提案された仕様が導入目的に結びついているかを、実際の生産条件に照らして確認します。「機械の処理速度が上がる」と「出荷できる生産量が増える」は、必ずしも同じではありません。
増産が目的でも、後工程の検査に余力がなければ、加工機を高速化しても検査待ちが増えるだけになりかねません。省人化についても、運転中の作業が減る一方で、材料補給や取り出しに人手が必要な仕様では、想定した人員配置を実現しにくいでしょう。
仕様の確認時には、対象製品や運転条件、前後工程とのつながりまで含め、目標を達成できるかをすり合わせます。受け入れ時に何を測り、どの状態を合格とするかも、発注前に決めておくと認識のずれを防ぎやすくなります。
ポイント2. 現場条件と運用負荷の見落とし
確認すべきなのは「設置できるか」だけでなく、「日々の作業を無理なく続けられるか」です。図面と現場を照合し、主に次の点を確かめましょう。
- 搬入経路や扉の開閉、点検に必要なスペースを確保できるか
- 電源や圧縮エアなどを、必要な容量・条件で供給できるか
- 材料補給、品種切り替え、清掃に過度な手間がかからないか
本体は収まっても、隣の機械が近すぎて部品交換が難しい配置では、保守作業に支障が出ます。実際に操作する担当者と保全担当者にも確認してもらい、稼働中だけでなく、停止中に行う作業まで検討することが重要です。
ポイント3. 保守・教育体制の不足
操作や保守を特定の担当者だけに任せる計画になっていないかを確認します。通常運転はできても、品種変更や異常停止への対応を1人しか理解していなければ、不在時に生産を再開できないおそれがあります。教育の対象者と内容を決め、手順書を読むだけでなく、実機で操作を習得する時間も確保したいところです。
また、点検担当や交換部品の手配先が曖昧なままでは、導入後の対応が後手に回りやすくなります。自社で行う点検とメーカーへ依頼する作業を分け、異常時の連絡先や支援範囲まで確認しておきましょう。
生産設備の立上げ後に意識したい3つの視点
生産設備は、導入して動き始めた段階で完了ではありません。実際の生産で生じる不具合を解消し、導入目的に対して効果が出ているかを継続して確認する必要があります。
- 立ち上げ初期の確認
- 効果測定と運用の見直し
- 保守・点検の体制づくり
ここでは、立ち上げ直後から安定稼働に向けて取り組みたい管理のポイントを整理します。
1. 立ち上げ初期の確認
立ち上げ初期は、試運転で確認した性能が、実際の生産でも維持できているかを確かめます。短時間の試運転では問題がなくても、連続運転や品種の切り替え、材料の状態によって、停止や品質のばらつきが生じる場合があるためです。
不具合を記録する際は、発生内容だけでなく、製品の種類、運転条件、発生時刻、直前の操作も残すと原因を絞りやすくなります。現場だけで判断せず、必要に応じてメーカーと情報を共有しましょう。調整後は同じ条件で再確認し、問題が解消したかまで追うことが大切です。
2. 効果測定と運用の見直し
導入効果は、事前に設定した目標と稼働後の実績を比較して判断します。目的ごとに、確認する指標をそろえておきましょう。
| 導入目的 | 主に確認する指標 |
|---|---|
| 生産能力の向上 | 時間あたりの良品生産数、工程間の待ち時間 |
| 品質の安定 | 不良率、再加工の件数・工数 |
| 省人化 | 必要な作業人数、製品あたりの作業工数 |
| コストの最適化 | 製品あたりの製造コスト、消耗品費・保守費 |
比較する際は、製品の種類や生産量、稼働時間などの条件の違いも考慮する必要があります。目標との差が大きい場合は、機械の性能だけでなく、材料補給の遅れや段取り、作業分担にも目を向け、運用を見直します。
3. 保守・点検の体制づくり
安定稼働を支えるには、導入前に決めた点検や保守を、現場で続けられる形に落とし込むことが重要です。メーカーの取扱説明書や推奨条件をもとに、日常点検と定期保全の項目・頻度・担当者を明確にします。
点検結果や部品交換の履歴は、担当者が変わっても確認できる場所にまとめましょう。異常の兆候や修理内容を蓄積しておくと、点検時の比較やメーカーへの状況説明に役立ちます。
トラブル時に現場で対応できる範囲と、保全担当者やメーカーへ引き継ぐ基準も共有しておきます。連絡先や復旧後の確認手順までそろえ、特定の担当者の経験だけに頼らない運用を目指します。
稼働後の見える化や継続改善を進めたい場合は、スマートファクトリーの考え方も参考になります。スマートファクトリーについては、以下の記事で意味や主要技術を解説しています。ぜひあわせてご覧ください。
関連記事:スマートファクトリーとは?意味や特徴、主要技術、導入事例を紹介!
まとめ|生産設備の導入や自動化のご相談はTMCシステムまで!
生産設備の導入では、解決したい課題を明確にし、必要な能力・品質・設置条件、予算、稼働後の運用まで整理することが重要です。機械単体の性能だけでなく、前後工程とのつながりや現場の作業負担も考慮する必要があります。また、効果測定と保守を続けるための運用体制が欠かせません。
一方で、現場の課題は把握できていても、どの工程を機械化し、どのような仕様にすればよいか判断に迷う場合もあるのではないでしょうか。
TMCシステムでは、組立・搬送・検査などの自動化設備について、装置構想の相談から設計開発、据付、予知保全の自動化まで幅広く支援しています。精密組立や各種検査、ロボットを活用した自動化など、現場の要望に合わせた装置・システムの提案が可能です。
生産設備の新規導入や自動化をご検討の際は、TMCシステムの無料相談をぜひご活用ください。