
ダイカスト部品の打痕とは?キズ・鋳肌との違いとAI外観検査のポイント

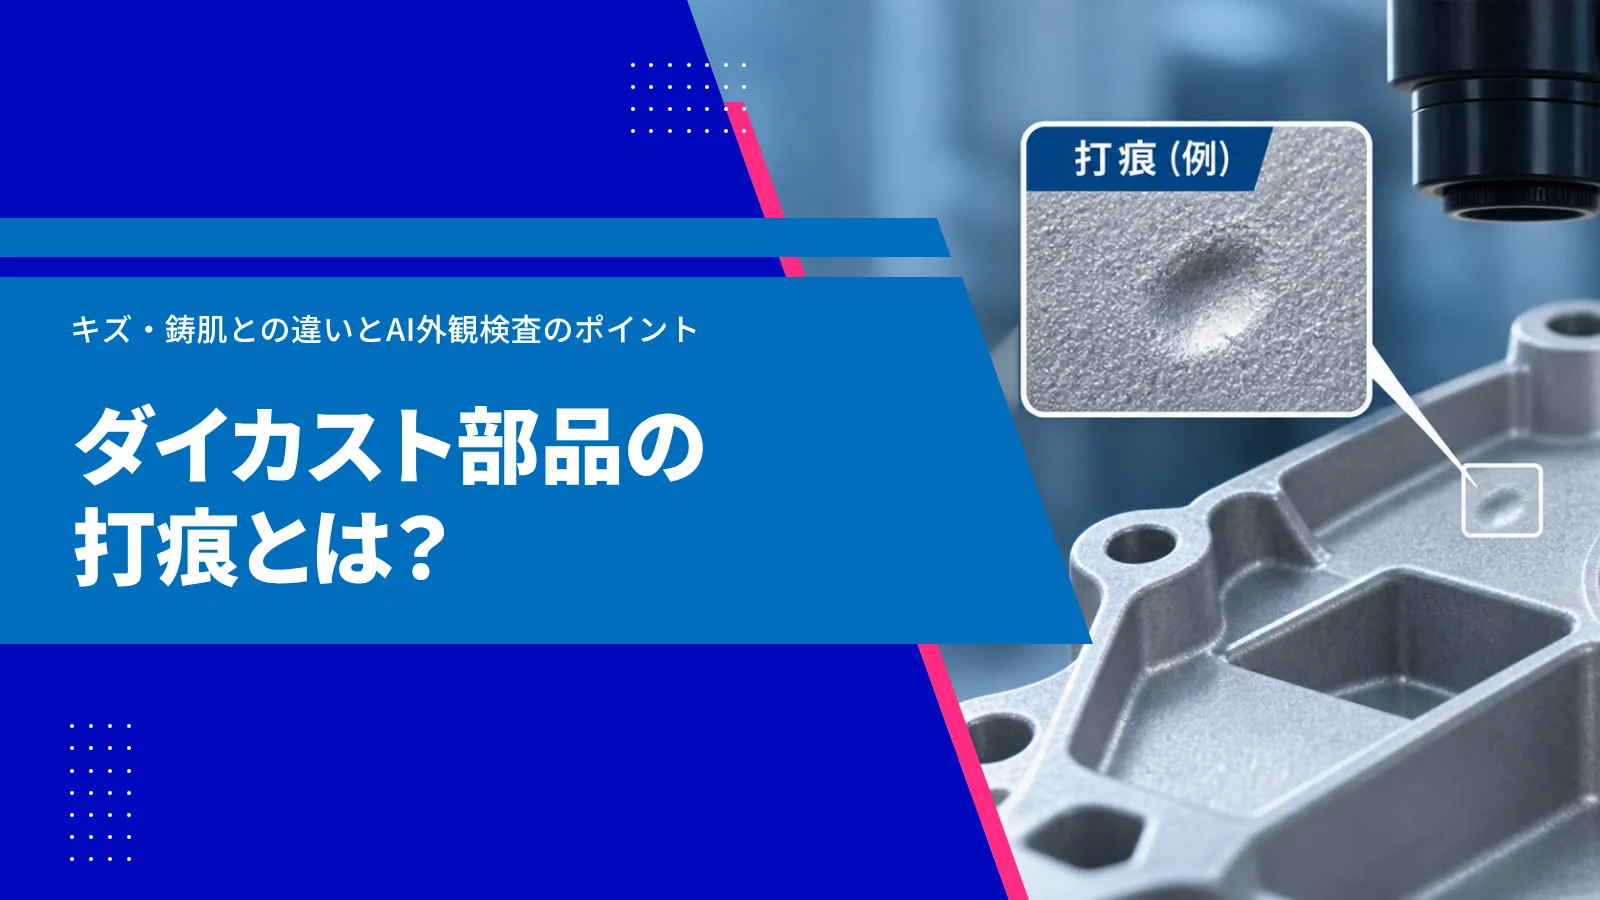
ダイカスト部品の外観検査では、打痕やキズをどこまで不良とするか、判断に迷う場合があります。特にアルミダイカスト部品は鋳肌に個体差があり、正常な表面の凹凸と、搬送・加工などで生じた打痕を区別しにくいことがあります。
打痕の判定が検査員によって異なると、良品を誤って不良と判定したり、不良品を見逃したりするおそれがあります。こうした課題から、カメラやAIを活用した外観検査の自動化が検討されています。
ただし、打痕は大きさや深さ、位置、照明条件によって見え方が変わるため、AIを導入するだけで安定した判定が実現するわけではありません。
本記事では、打痕の特徴とキズ・擦れ・鋳肌との違いを整理し、良否判定基準の設定、照明・撮像方法、AI画像検査の活用、事前検証(PoC)の進め方を解説します。
ダイカスト部品の打痕・キズ検査を自動化したい方へ
TMCシステムでは、ロボット・カメラ・照明・AI画像判定を組み合わせた外観検査設備の設計・構築に対応しています。打痕の見え方や検査対象面に応じた撮像方法を、実際のワークを用いて検討します。
目次
ダイカスト部品の打痕とは?主な原因と特徴
打痕とは、製品の表面にほかの物体が接触・衝突するなどして生じる、局所的なくぼみや変形を指します。
ダイカスト部品では、鋳造後の取り出しや搬送、切削加工、組立など、さまざまな工程で打痕が発生する可能性があります。
打痕が不良となるかは、製品の用途や発生位置、要求される外観品質などによって異なります。外観上は許容できる場合でも、機能面への影響を確認する必要があるケースもあります。
打痕が発生する主な工程
ダイカスト部品の打痕は、製造工程内での接触や衝撃によって発生する場合があります。
| 発生する工程 | 主な発生要因の例 |
|---|---|
| 取り出し・移載 | 取り出し装置や周辺機器との接触 |
| 搬送・保管 | 部品同士の接触、落下、容器との衝突 |
| 切削加工 | 治具へのセット時やワーク着脱時の接触 |
| バリ取り・後処理 | 工具や周辺部材との意図しない接触 |
| 組立 | 部品や工具との接触、位置合わせ時の衝撃 |
実際の原因を特定するには、打痕の位置や形状と、工程内で接触する可能性がある箇所を照合することが重要です。
打痕はどのように見える?
打痕は、局所的なくぼみや、その周囲の変形として現れることがあります。
照明条件によっては、くぼみの周辺に明るい部分と暗い部分が生じ、画像上で明暗差として確認できる場合があります。
ただし、浅い打痕は正面からの撮像では目立たず、照明や観察角度を変えることで確認しやすくなることがあります。反対に、正常な鋳肌の凹凸が打痕のように見える場合もあります。
そのため、自動検査では単純な明暗差だけでなく、正常な表面状態との違いを捉える必要があります。
打痕が品質に与える影響
打痕による影響は、発生箇所と要求品質によって異なります。
例えば、外観品質が重視される面では、比較的浅い打痕でも不良と判断される場合があります。一方、取付面やシール面などでは、表面の変形が組付けや密封性能に影響する可能性があります。
すべての打痕を一律に不良とするのではなく、製品図面や顧客要求に基づいて判定することが重要です。
打痕・キズ・擦れ・鋳肌の違い
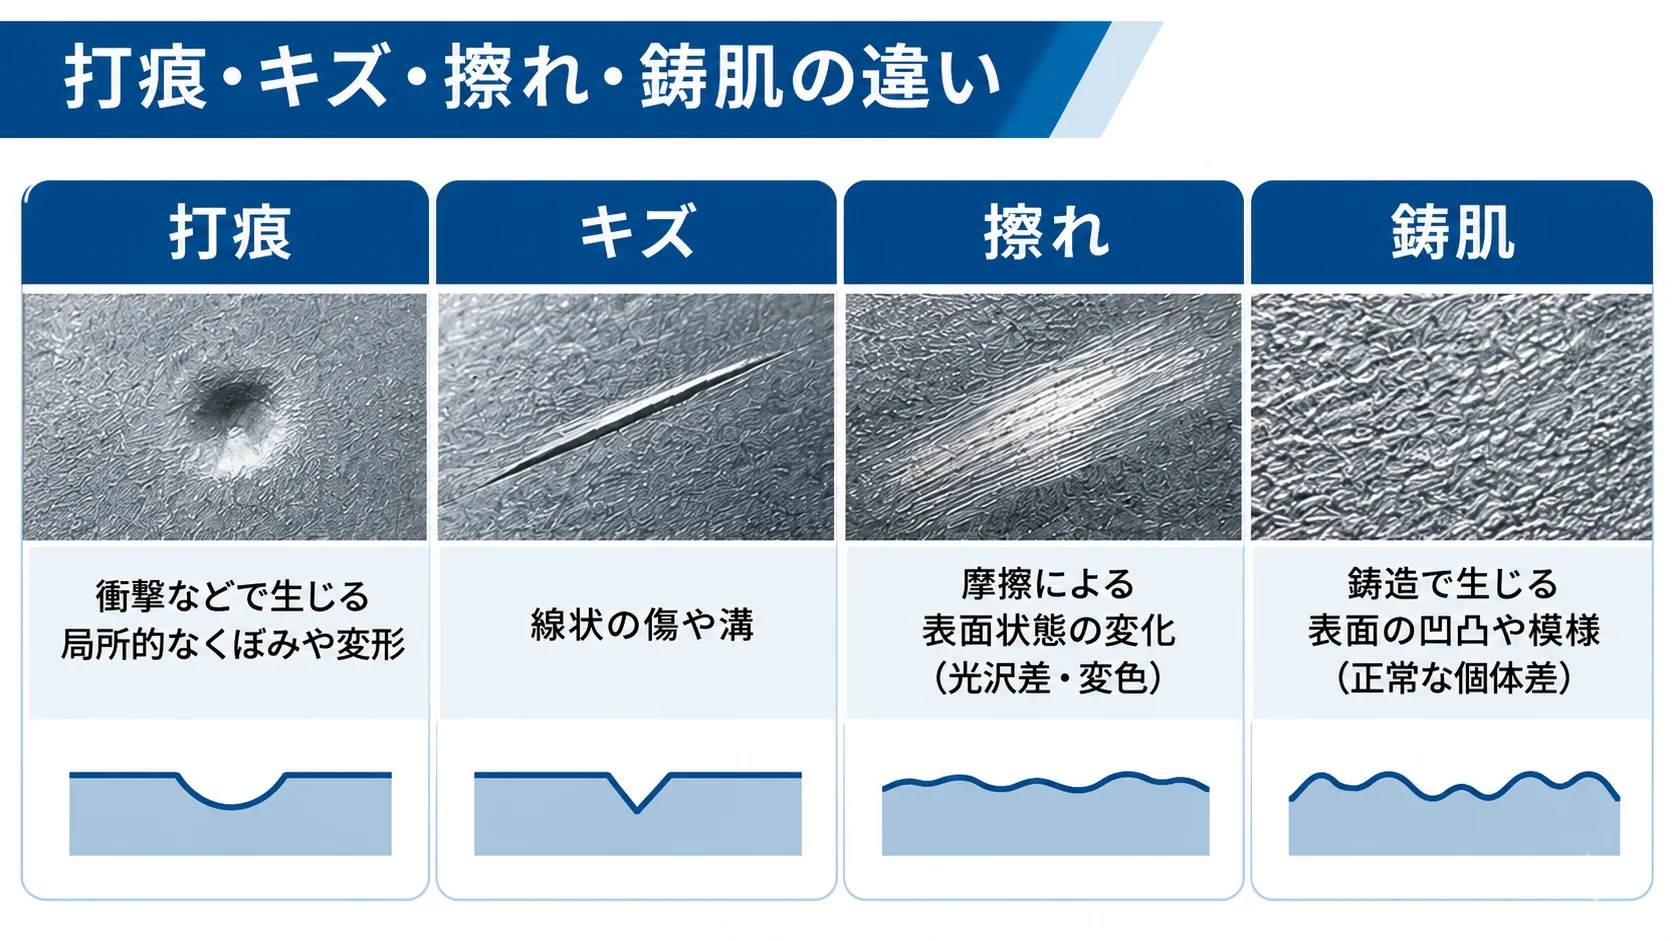
ダイカスト部品の外観検査では、打痕と似た見え方をするキズや擦れ、正常な鋳肌を区別する必要があります。
| 表面の状態 | 主な特徴 | 判定で注意する点 |
|---|---|---|
| 打痕 | 局所的なくぼみや変形 | 大きさ・深さ・位置、周辺の陰影 |
| キズ | 線状の傷や溝など | 長さ・幅・深さ、方向 |
| 擦れ | 接触や摩擦による表面状態の変化 | 光沢差、変色、摩耗の範囲 |
| 鋳肌 | 鋳造によって形成される表面の凹凸や模様 | 正常な個体差と不良の境界 |
これらは典型的な特徴であり、実際には複数の状態が重なったり、見た目だけでは区別しにくかったりする場合があります。
打痕とキズの違い
打痕は、衝撃や接触による局所的な変形が特徴です。一方、キズは、物体が接触・移動することなどによって生じる線状の傷や溝として現れる場合があります。
ただし、打痕が細長い形状になることもあり、キズとの境界が明確でないケースもあります。
外観検査では名称だけで分類するのではなく、製品の良否を判断するために必要な形状や大きさなどを基準にすることが重要です。
打痕と擦れの違い
擦れは、物体との摩擦などによって表面の光沢や色調、状態が変化する現象です。
例えば、部品同士の接触によって表面が磨かれたように見える場合や、一定の範囲に細かな擦過痕が生じる場合があります。
打痕は局所的な変形、擦れは摩擦による表面状態の変化という違いがありますが、同じ接触によって両方が発生することもあります。
打痕と鋳肌の違い
鋳肌とは、鋳造工程で形成された製品表面の状態を指します。
アルミダイカスト部品では、製品や鋳造条件によって表面の模様や凹凸にばらつきがあり、正常な鋳肌でも画像上に明暗差が生じる場合があります。
そのため、鋳肌の凹凸を打痕と誤判定したり、鋳肌に紛れた浅い打痕を見逃したりする可能性があります。
こうした課題に対応するには、許容できる鋳肌の状態を把握し、撮像条件と良否判定方法を合わせて検討することが重要です。
関連記事:ダイカストの主な不良種類と原因・対策|検査の自動化まで解説
ダイカスト部品の打痕検査で良否判定基準を設定する方法
打痕検査を自動化する際、最初に整理したいのが良否判定基準です。
人による目視検査では、経験や限度見本をもとに判断している場合があります。しかし、自動判定では何を検出対象とし、どの状態を不良とするかを具体化する必要があります。
大きさ・深さ・位置などの判定条件を整理する
打痕の良否判定では、主に次の項目を検討します。
- 打痕の大きさや範囲
- くぼみの深さや形状
- 発生位置と検査対象面
- 打痕の数や分布
- 外観品質と機能上の要求
- 許容できる鋳肌のばらつき
例えば、同じ大きさの打痕でも、意匠面と機能上重要な接触面では許容基準が異なる場合があります。
また、通常の2D画像検査で確認できる陰影と、打痕の実際の深さは同じではありません。
深さや段差を数値で管理する場合は、三次元形状測定など、要求精度に応じた測定方法を検討します。
限度見本と良否境界のサンプルを用意する
検査基準を整理する際は、明確な良品・不良品だけでなく、判定に迷う境界付近のサンプルも重要です。
例えば、打痕のない良品、正常な鋳肌のばらつきが大きい良品、明らかな打痕のある不良品、許容限度に近い浅い打痕などを用意します。
打痕と見分けにくいキズや擦れ、発生位置・方向の異なる打痕も、判定条件を検討するうえで役立ちます。
良否の境界が曖昧なままでは、AIや画像処理の判定結果を評価することも難しくなります。まずは関係者間で判定基準を共有することが重要です。
過検出と見逃しのバランスを考える
打痕検査では、良品を不良と判定する「過検出」と、不良品を良品と判定する「見逃し」が課題になります。
判定条件を厳しくすると正常な鋳肌まで不良とする可能性があり、逆に緩めると許容できない打痕を見逃すおそれがあります。
重要なのは、単純に検出数を増やすことではありません。製品の品質要求に合わせて、過検出と見逃しの許容水準を設定することです。
打痕・キズを検出するための照明と撮像方法
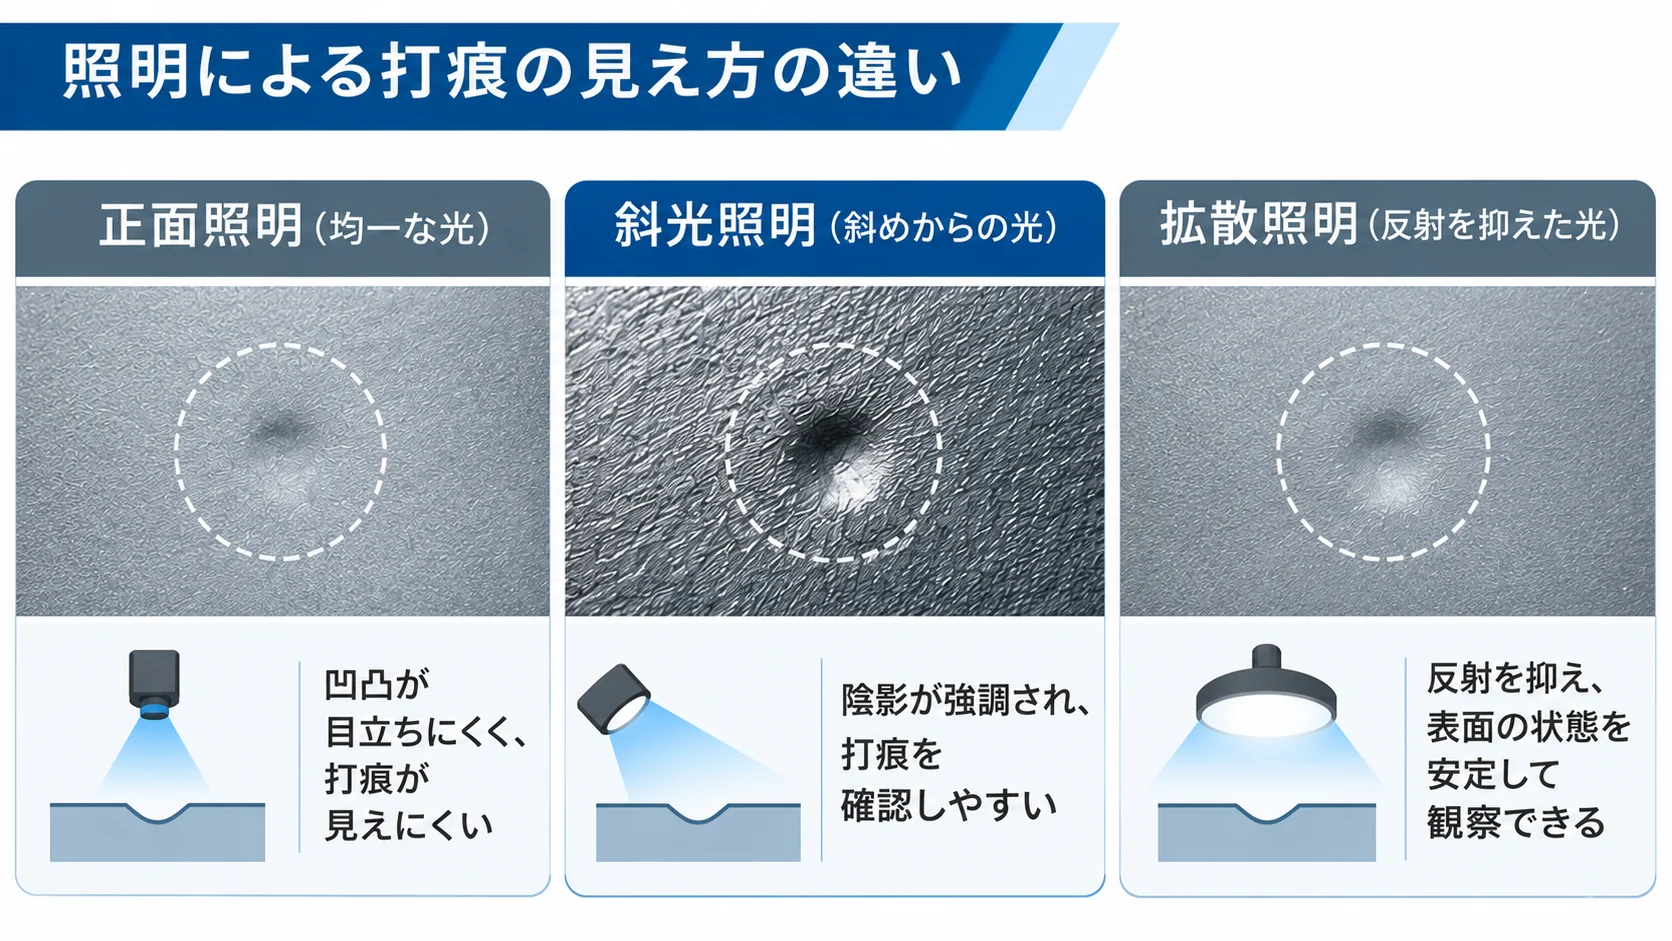
打痕の画像検査では、カメラの性能だけでなく、照明の種類や角度、撮像位置が重要です。同じ打痕でも光の当て方によって画像上の特徴が変わります。
斜めからの照明で凹凸を捉える
表面に浅い凹凸がある場合、斜め方向から光を当てることで陰影が生じ、打痕を確認しやすくなることがあります。
例えば、正面からの照明では目立たない打痕が、斜光によって明暗差のある領域として現れる場合があります。
一方、正常な鋳肌の凹凸も強調されることがあるため、良品と不良品の違いが安定して現れる照明角度を探すことが重要です。
拡散照明で反射の影響を抑える
アルミダイカストなどの金属部品では、表面の反射によって白飛びや明暗ムラが生じる場合があります。
拡散照明やドーム照明などは、強い反射を抑えて表面状態を確認するための選択肢です。
ただし、照明を均一にすると凹凸による陰影も弱くなる場合があります。斜光と拡散照明のどちらが適しているかは、実際のワークで比較する必要があります。
カメラの解像度と撮像範囲を検討する
小さな打痕を検出するには、対象となる欠陥が画像上で十分な大きさに写る必要があります。
広い範囲を一度に撮像すると、検査を効率化できる一方、小さな欠陥に割り当てられる画素数が不足する場合があります。
反対に、狭い範囲を高解像度で撮像すると、細かな特徴を確認しやすくなりますが、撮像回数や検査時間が増える可能性があります。
画素数だけでなく、レンズ、撮像距離、視野、必要な撮像箇所数を含めて設計することが重要です。
多方向撮像が必要になるケース
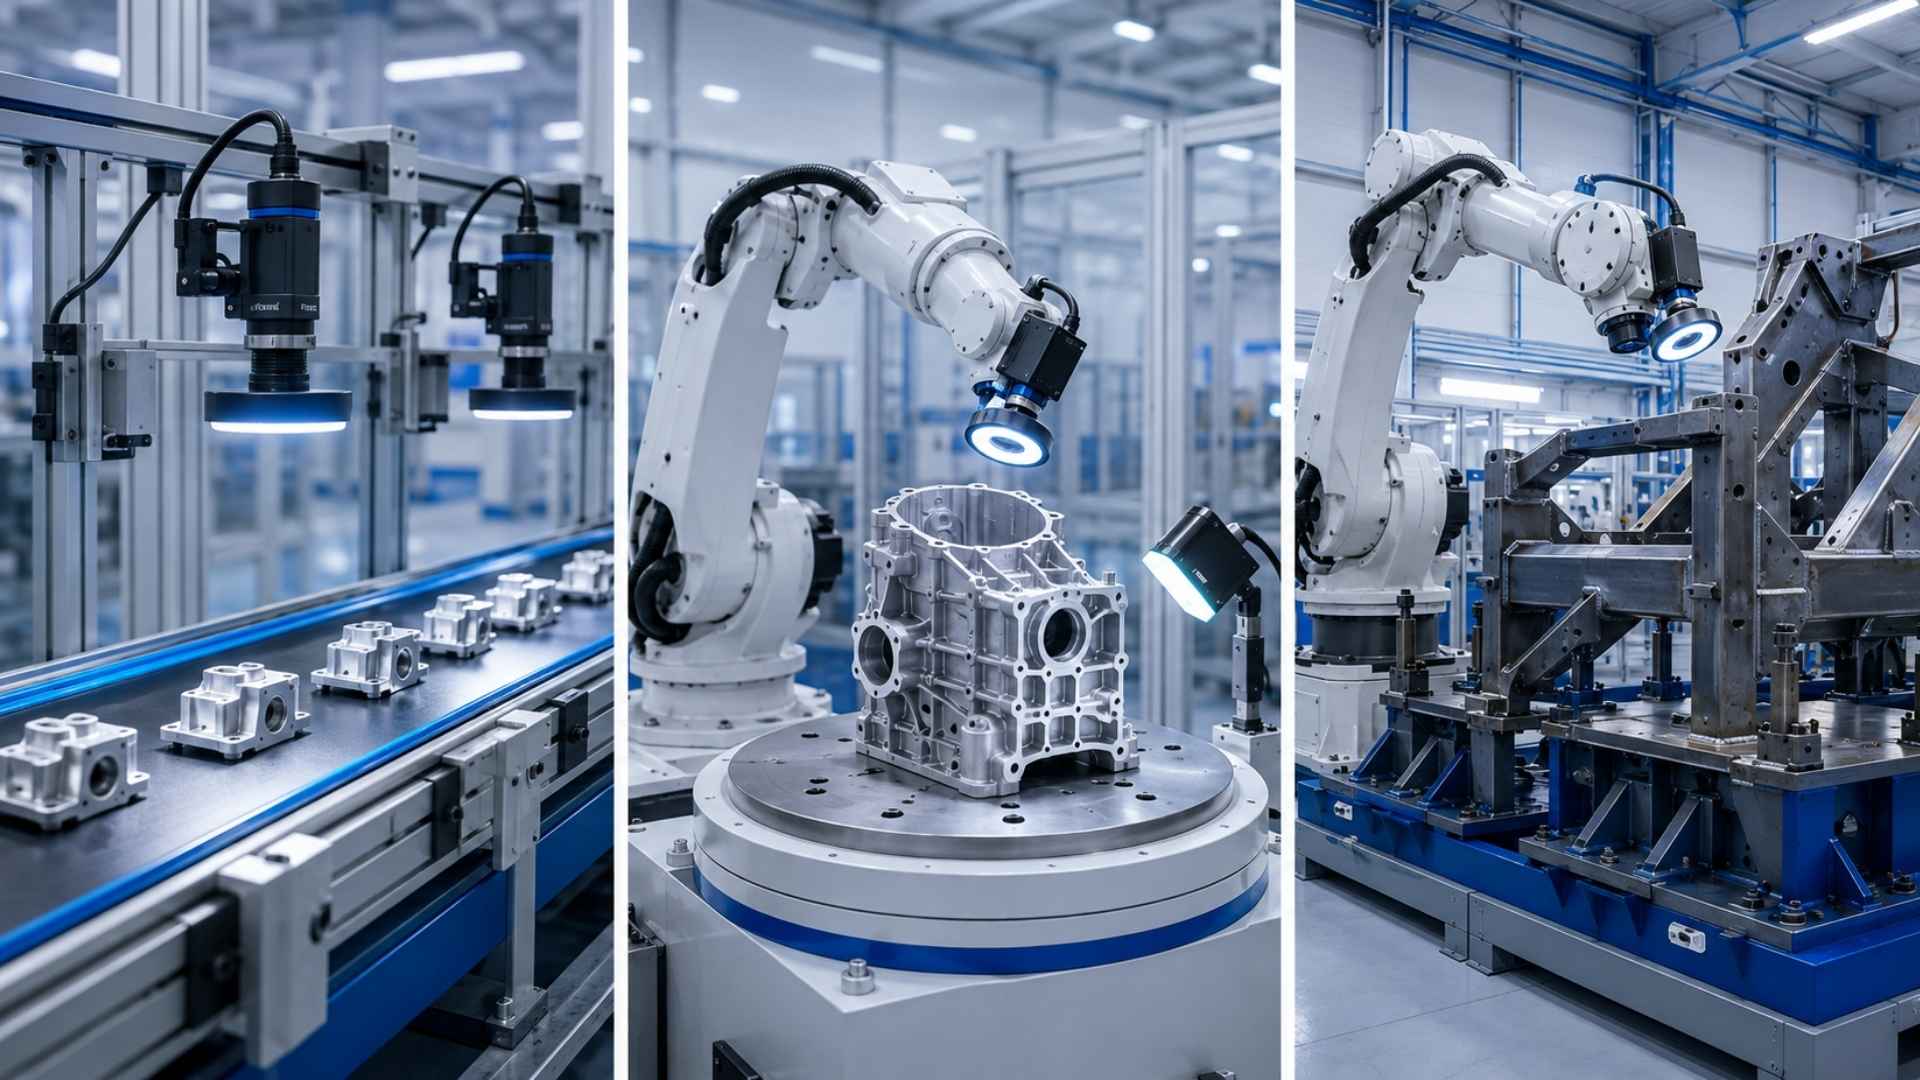
ダイカスト部品には、曲面や段差、リブ、ボス、凹部などがあり、一方向からでは確認できない面が存在します。
また、打痕の陰影は観察角度によって変わるため、正面画像だけでは判断が難しい場合があります。
こうした対象では、複数のカメラを設置する方法、ロボットでカメラ・照明を移動させる方法、ワークを回転させる方法などを検討します。
撮像箇所を増やすほど検査時間が長くなる可能性もあるため、必要な検査範囲と生産タクトを両立させることが重要です。
関連記事:外観検査ロボットとは?多関節ロボットによる多方向撮像の仕組み
AI画像検査で打痕を判定する方法
ダイカスト部品の打痕検査では、ルールベースの画像処理に加え、AIによる画像判定も選択肢になります。
特に、鋳肌のばらつきによって正常と異常を単純なしきい値で区別しにくい場合は、AIの活用を検討する価値があります。
ルールベース画像処理とAI画像検査の違い
ルールベースの画像処理は、明るさ、輪郭、面積、形状などの特徴に対して、あらかじめ設定した条件で判定する方法です。
打痕の形状が比較的一定で、正常な表面との差を明確に設定できる場合は、ルールベースが適することがあります。
一方、AI画像検査では、学習した画像の特徴をもとに異常を判定します。
正常な鋳肌に個体差があり、単純な明暗差や面積だけでは良否を分けにくい場合に、有効となる可能性があります。
ただし、AIが常にルールベースより優れているわけではありません。欠陥の特徴や利用できる画像データ、要求精度に応じて選択します。
良品学習型AIの活用
良品学習型AIは、正常な製品の画像を学習し、学習した正常状態から外れる部分を異常候補として検出する方式です。
打痕が発生する位置や形状が一定でない場合や、不良品を十分な数だけ収集しにくい場合に検討されます。
ただし、良品画像に正常な鋳肌のばらつきが十分に含まれていないと、許容される表面状態まで異常として検出する可能性があります。
また、良品画像だけで学習できる方式でも、検出性能の評価には、実際に検出したい打痕を含む不良サンプルが必要です。
良品学習型AIの導入では、正常状態の定義と学習データの選び方が重要になります。
ヒートマップによる異常箇所の可視化
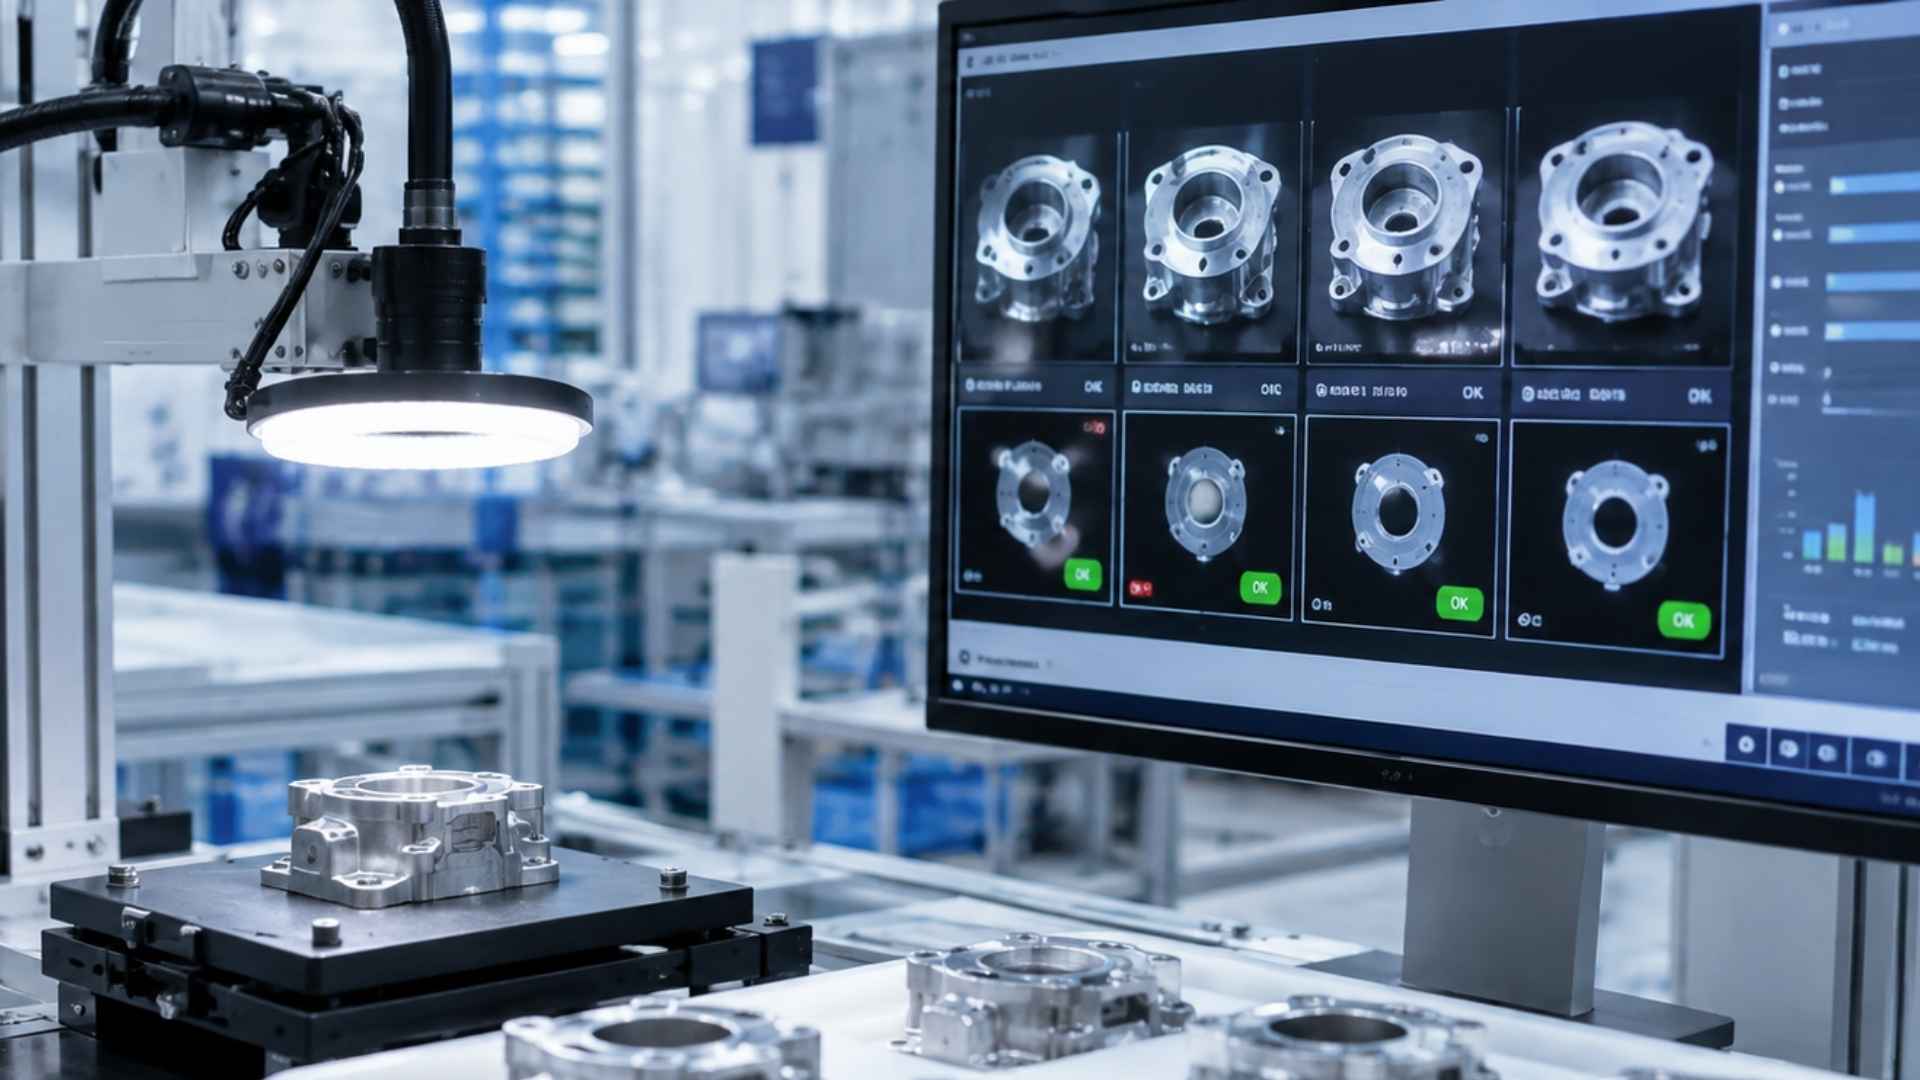
AI画像検査では、異常の可能性がある領域をヒートマップや検出枠などで表示する方式があります。
これにより、打痕と考えられる箇所が検出されているか、正常な鋳肌の模様に反応していないかなど、AIの判定結果を視覚的に確認できます。
ただし、ヒートマップは異常の可能性を示すものであり、打痕の種類や深さ、寸法を直接測定するものではありません。
AIの追加学習と判定条件の調整
実際の生産現場では、鋳肌の状態や表面の反射、ワークの位置などが一定とは限りません。
そのため、導入前に多様な良品・不良品を使って評価するとともに、運用開始後の判定結果も確認することが重要です。
追加学習に対応したAIでは、学習データを見直して判定性能の改善を図ることができます。ただし、改善の効果は変更前後の評価によって確認する必要があります。
ダイカスト打痕検査の自動化に向けたPoCの進め方
打痕検査の自動化では、事前に整理した良否判定基準をもとに、実際のワークで検査の成立性を確認します。
PoC(Proof of Concept:概念実証)では、撮像・判定の検証から量産設備への適用まで、段階的に検討します。
1. 検査条件と評価項目を確定する
検査対象面や打痕の許容基準、必要な検出精度などを確認し、PoCで評価する項目を決定します。
良否判定の基準に加えて、見逃し・過検出の許容水準や検査時間など、設備化に向けた条件も整理します。
2. 評価用サンプルを選定する
事前に準備した良品・不良品・境界サンプルから、鋳肌のばらつきや打痕の特徴を評価できるワークを選定します。
学習や条件調整に使用するサンプルと、性能評価に使用するサンプルは分けて管理します。
3. 撮像条件を比較・検証する
照明の種類や角度、カメラの位置などを変えながら、対象となる打痕を安定して撮像できる条件を確認します。
複数のサンプルを比較し、正常な鋳肌との違いが画像上で捉えられるか、撮像条件を変えても再現性が得られるかを検証します。
4. 判定性能と課題を評価する
設定した撮像条件で画像を取得し、画像処理やAIによる判定性能を評価します。
評価では、検出対象の打痕を見逃していないか、正常な鋳肌を過検出していないか、良否境界付近のサンプルで判定が安定するかなどを確認します。
また、ワークの位置ずれや表面状態の違いによる影響も確認し、量産環境で想定される課題を整理します。
5. 量産設備への適用条件を確認する
PoCで検査の成立性が確認できた場合は、生産ラインへの組み込みに必要な条件を検討します。
撮像ポイントやロボット動作、ワークの位置決め方法、検査時間、品種切り替えなどを整理し、設備構成を具体化します。
打痕の自動検査では良否基準・撮像条件・事前検証が重要
ダイカスト部品の打痕は、キズや擦れ、鋳肌の凹凸と見分けにくい場合があり、外観検査の自動化では良否判定基準の明確化が欠かせません。
また、打痕の見え方は照明や撮像角度によって変わるため、カメラやAIの選定だけでなく、撮像方法を含めた検討が必要です。
良品学習型AIやロボットによる多方向撮像は有効な選択肢ですが、すべての打痕を無条件に検出できるわけではありません。実ワークを用いた事前検証(PoC)で、見逃し・過検出や生産タクトへの適合を確認することが重要です。
TMCシステムでは、第一実業、HACARUSとの3社連携によるロボット外観検査ソリューションを提供しています。AI画像判定と多方向撮像を組み合わせ、ワークの形状や検査内容に応じた設備の設計・構築に対応しています。
関連記事:ダイカスト外観検査を自動化する方法|検査対象・装置構成・導入のポイント
打痕・キズ検査の自動化をご検討の場合は、対象ワークや現在の判定基準、検査上の課題についてお気軽にご相談ください。