
鋳造欠陥とは?主な種類・発生原因・対策と検査方法を解説

鋳造は、溶かした金属を鋳型に流し込み、冷却・凝固させることで製品を成形する加工方法です。複雑な形状の部品を製造できる一方、鋳巣や引け巣、割れ、湯回り不良など、さまざまな欠陥が発生することがあります。
鋳造欠陥は製品の外観だけでなく、強度や気密性、寸法精度にも影響するため、発生原因を把握し、適切な対策を講じることが重要です。
また、欠陥には目視で確認できるものと、製品内部に発生して外観からは確認できないものがあります。そのため、欠陥の種類に応じた検査方法の選定が必要です。
本記事では、代表的な鋳造欠陥の種類と原因・対策を解説するとともに、検査方法の特徴や選び方、外観検査の自動化について紹介します。
鋳造品の外観検査を自動化したい方へ
TMCシステムでは、ロボットとカメラ・照明を組み合わせた外観検査システムの設計・構築に対応しています。複雑形状の部品についても、検査箇所や不良の特徴に応じた撮像・判定方法をご提案します。
目次
鋳造欠陥とは?主な発生原因と分類
鋳造欠陥とは、鋳造工程で発生する製品の形状、表面状態、内部組織などの不具合を指します。
溶湯の流れ方や凝固の進み方、鋳型の状態などによって、空洞や割れ、異物の混入などが発生する場合があります。
主な欠陥には、寸法・形状不良、引け巣、ガス欠陥、割れ、介在物、鋳肌不良などがあります。このほか、内部組織や材質に関わる不良もあり、外観に現れるものだけではありません。
ここでは、製造現場で問題となる代表的な欠陥を中心に解説します。
表面欠陥と内部欠陥の違い
鋳造欠陥は、発生する位置によって表面欠陥と内部欠陥に分けて考えることができます。
表面欠陥は、製品の外側に現れる不具合です。湯回り不良、表面に現れた割れ、砂かみ、鋳肌不良などが該当し、目視やカメラによる外観検査で確認できる場合があります。
一方、内部欠陥は、製品内部に形成される空洞や異物、割れなどです。内部に存在する引け巣やガス欠陥は外観から確認できないことがあり、X線検査などの非破壊検査が必要になる場合があります。
ただし、鋳巣や割れのように、表面だけでなく内部にも発生する欠陥があります。また、鋳物内部に形成された鋳巣が、後工程の切削加工によって表面に露出する場合もあります。
検査方法は、欠陥の名称だけでなく、発生位置や形状、要求品質を踏まえて選定することが重要です。
鋳造方法によって異なる欠陥の特徴
鋳造には、砂型を使用する砂型鋳造や、金属製の鋳型を使用する金型鋳造などの方法があります。
砂型鋳造では、鋳型の強度や水分、通気性などが品質に影響し、砂かみやガス欠陥、鋳肌不良などが発生する場合があります。
一方、金型鋳造では、冷却条件や金型温度、溶湯の充填状態などが重要です。金型鋳造の一種であるダイカストは、溶湯を金型内に高い圧力で充填して成形する方法で、ガスの巻き込みや湯回り不良、焼き付き、バリなどが問題となる場合があります。
同じ欠陥でも、鋳造方法や材質によって発生原因や対策が異なるため、製造工程に応じた原因分析が必要です。
鋳造欠陥の主な種類と原因・対策
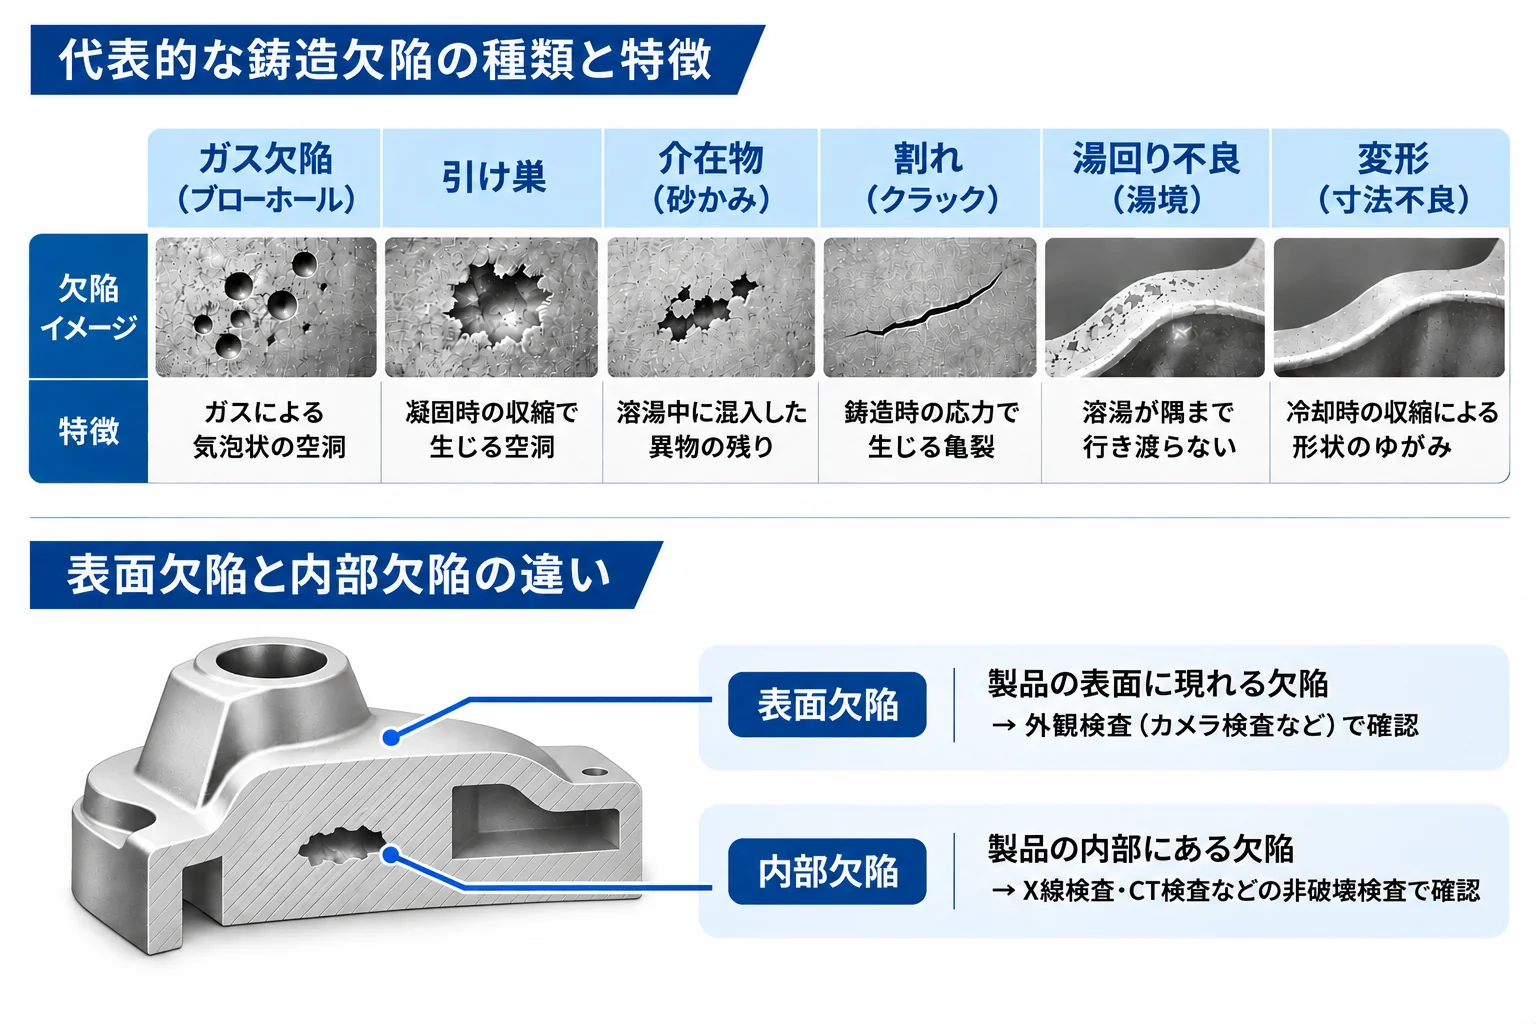
鋳造欠陥には、ガスの混入や凝固収縮、異物の巻き込み、鋳型の状態などに起因するものがあります。
代表的な欠陥の特徴、主な原因、一般的な対策を以下に整理します。
| 欠陥の種類 | 主な特徴 | 主な原因 | 対策の例 |
|---|---|---|---|
| ガス欠陥・ブローホール | 内部や表面に空洞ができる | ガスの発生・析出、巻き込み | 脱ガス、通気性・充填条件の改善 |
| 引け巣 | 凝固収縮によって空洞ができる | 凝固時の溶湯補給不足 | 押湯・湯口方案、凝固条件の改善 |
| 介在物・砂かみ | 金属以外の物質が混入する | 酸化物・スラグ・鋳型砂の巻き込み | 溶湯清浄度・鋳型強度の管理 |
| 割れ・クラック | 製品に亀裂が発生する | 凝固収縮、熱応力、拘束 | 冷却条件、製品形状、鋳型設計の改善 |
| 湯回り不良・湯境 | 充填不足や溶湯合流部の不連続 | 流動性不足、凝固の進行など | 温度・充填条件・湯口方案の改善 |
| 変形・寸法不良 | 形状や寸法が規格から外れる | 不均一な収縮、型の変形、離型時の影響 | 冷却条件、鋳型・金型設計の見直し |
| 鋳肌不良 | 表面に凹凸や荒れなどが生じる | 鋳型・金型表面、製造条件など | 型の保守、製造条件の適正化 |
欠陥の原因は一つとは限りません。形状や発生位置、製造条件などを組み合わせて分析する必要があります。
ガス欠陥・ブローホール
ガス欠陥は、鋳造時に発生・混入したガスなどによって、鋳物の内部や表面に空洞が形成される不具合です。
代表的なものにブローホールがあり、比較的丸みを帯びた空洞として現れる場合があります。
主な原因には、溶湯中に溶け込んだガスの析出、鋳型からのガス発生、充填時の空気の巻き込みなどがあります。
ガス欠陥は製品の強度や気密性に影響し、漏れなどの品質問題につながることがあります。
対策としては、材質や鋳造方式に応じた脱ガス処理、鋳型の水分・通気性管理、充填条件の改善などが挙げられます。
引け巣
引け巣は、金属が冷却・凝固する際の体積収縮に対し、必要な溶湯が十分に補給されないことで発生する空洞です。
肉厚部分や凝固が遅れる部分などに発生しやすく、不規則な形状の空洞として形成される場合があります。製品の強度や耐圧性、気密性などに影響する可能性があります。
対策としては、押湯や湯口方案の最適化、冷却条件の調整、肉厚の偏りを抑えた製品設計などがあります。
ただし、適切な対策は鋳造方式によって異なり、ダイカストでは加圧・充填・凝固条件などを踏まえた検討が必要です。
【鋳巣とガス欠陥・引け巣の関係】
「鋳巣」は、鋳物に生じる空洞状の欠陥を指す言葉として使われます。代表的な発生要因には、ガスの巻き込みや析出、凝固収縮などがあります。
ガスに起因するものと引け巣では発生の仕組みが異なるため、空洞の形状や発生位置、製造条件などから原因を見極める必要があります。
介在物・砂かみ
介在物は、溶湯中の酸化物やスラグなど、母材とは異なる物質が鋳物に取り込まれる不具合です。
砂型鋳造では、鋳型の砂が溶湯に巻き込まれる砂かみなども発生します。
こうした異物が内部に残ると、強度や加工品質に影響する場合があり、表面に露出すると外観不良として確認されることがあります。
主な原因には、溶湯の清浄度不足、注湯時の異物の巻き込み、鋳型表面の損傷などがあります。
対策として、溶湯の清浄化、フィルターの活用、湯口方案の改善、鋳型の強度や表面状態の管理などが挙げられます。
割れ・クラック
鋳造品の割れは、凝固中や冷却後に生じる応力などによって発生します。
凝固過程で発生する高温割れと、凝固後の冷却過程などで生じる低温割れでは、発生条件や原因が異なります。
例えば、凝固収縮が鋳型や製品形状によって拘束されると、局所的に大きな応力が生じ、割れにつながる場合があります。
対策としては、冷却速度や温度分布の調整、鋳型の拘束条件の見直し、急激な肉厚変化を抑えた形状設計などがあります。
表面に現れた割れは外観検査などで確認できる場合がありますが、内部の割れには適切な非破壊検査が必要です。
湯回り不良・湯境
湯回り不良は、溶湯が鋳型内の必要な部分まで十分に行き渡らず、製品が完全な形状にならない不具合です。
溶湯の温度や流動性が不足している場合や、充填中に凝固が進んでしまう場合などに発生します。
一方、湯境は、分かれて流れた溶湯が合流した部分で十分に融合せず、不連続な境界が残る不具合です。表面に線状の模様として現れる場合があります。
両者は関連する発生要因を持ちますが、同じ欠陥ではありません。
対策としては、溶湯温度や充填速度の適正化、湯口方案の改善、鋳型・金型温度の管理などが考えられます。条件変更によって別の不良が生じる可能性もあるため、工程全体での検討が必要です。
変形・寸法不良
鋳造品は凝固・冷却の過程で収縮するため、温度分布や製品形状によって変形することがあります。
特に肉厚差の大きい部品や、長尺・薄肉の部品では、不均一な冷却によって反りや変形が発生する場合があります。
また、鋳型・金型の寸法精度や摩耗、離型時の影響などによって、製品寸法が規格から外れることもあります。
対策としては、収縮を考慮した鋳型・金型設計、冷却条件の調整、離型条件の見直しなどが挙げられます。
寸法不良や変形の評価には、ノギスや三次元測定機、形状測定装置など、要求精度に応じた計測方法が必要です。
鋳肌不良・表面欠陥
鋳肌とは、鋳造によって形成された製品表面の状態を指します。
鋳肌不良には、表面の荒れ、凹凸、異物の付着など、さまざまな状態があります。
砂型鋳造では鋳型砂の粒度や鋳型表面の状態、金型鋳造では金型表面や離型条件などが鋳肌に影響します。
対策としては、鋳型・金型の表面管理、製造条件の適正化、溶湯の品質管理などがあります。
ただし、鋳肌には正常な製造ばらつきもあるため、すべての凹凸や模様が不良になるわけではありません。外観検査では、許容範囲と検出対象となる欠陥を区別する判定基準が重要です。
関連記事:ダイカストの主な不良種類と原因・対策|検査の自動化まで解説
鋳造欠陥を防ぐための品質管理のポイント
鋳造欠陥を抑えるには、溶湯の状態や鋳型・金型、冷却・凝固条件を継続的に管理することが重要です。
溶湯の品質とガス・異物を管理する
溶湯の温度や成分、ガス量、清浄度などは、鋳造品質に影響する重要な要素です。
ガスの混入や異物は空洞や介在物などの欠陥につながるため、材質に応じた溶湯処理、温度管理、異物の除去などが必要です。
また、注湯・充填時に流れが乱れると、空気や酸化物を巻き込む場合があります。湯口方案や充填条件の検討も重要です。
鋳型・金型と凝固条件を管理する
鋳型・金型の状態や凝固条件を適切に管理することは、鋳造欠陥の防止につながります。
特に、冷却が不均一に進むと、引け巣や割れ、変形などが発生する場合があります。
不良が発生した際は、温度や充填条件だけでなく、製品形状や肉厚、鋳型・金型の設計も含めて原因を検討します。
不良の発生状況を記録し、原因分析につなげる
品質改善には、欠陥の種類、発生位置、頻度などの継続的な記録が重要です。
例えば、特定の位置に引け巣が集中している場合、冷却・凝固条件や製品形状との関係を調べる手がかりになります。
製造ロットや設備、加工条件ごとに不良の傾向を比較し、製造条件や検査基準の見直しにつなげることが品質改善の基本です。
鋳造欠陥の主な検査方法
鋳造欠陥の検査には、目視や画像検査のほか、X線検査、超音波探傷検査、浸透探傷検査、磁粉探傷検査などがあります。
それぞれ検出できる欠陥や適用条件が異なるため、材質、形状、欠陥の発生位置、要求品質などに応じた選定が必要です。
目視検査・画像検査
目視検査は、作業者が鋳物の表面を観察し、鋳肌の荒れや割れ、湯回り不良、異物の付着などを確認する方法です。
一方、画像検査では、カメラで取得した画像を画像処理ソフトなどで分析します。撮像・判定条件を適切に設定することで、検査作業の標準化や自動化につなげられます。
ただし、検出対象となる欠陥が画像上で識別できることが前提です。
X線検査・CT検査
X線検査は、製品にX線を照射し、透過したX線の強度の違いから内部の状態を確認する方法です。
鋳物内部の空洞や一部の介在物など、外観から確認できない欠陥の検査に利用されます。
X線CT検査では、複数方向から取得した透過データを再構成することで、製品内部を三次元的に確認できます。
ただし、検出性能は材質や製品の厚さ、装置の分解能などに左右されます。また、運用には放射線に関する安全管理も必要です。
超音波探傷検査
超音波探傷検査は、対象物に超音波を入射し、内部からの反射波などを利用して欠陥を検出する方法です。
内部の割れや空洞などの検査に使用されますが、鋳物は材質や内部組織によって超音波が散乱・減衰しやすい場合があります。
そのため、対象物の種類や形状に応じた探触子や測定条件の選定が必要です。
浸透探傷検査・磁粉探傷検査
浸透探傷検査は、対象物の表面に浸透液を適用し、表面に開口した割れなどを検出する方法です。
非多孔質の材料に利用できますが、内部に閉じた欠陥は検出できません。また、鋳肌の粗さや表面状態によって検査性が変わる場合があります。
磁粉探傷検査は、対象物を磁化し、欠陥部分に生じる漏えい磁束によって磁粉が集まる現象を利用する方法です。
表面や表面近傍の割れなどを検出できますが、鉄鋼鋳物などの強磁性材料が主な対象であり、アルミニウム合金などの非磁性材料には適用できません。
欠陥の種類に応じた検査方法の選び方
検査方式を選ぶ際は、欠陥の発生位置に加え、材質や形状、要求される検出精度を考慮します。
| 主な検査対象 | 検討される検査方法 |
|---|---|
| 表面の形状・色調・模様の異常 | 目視検査・画像検査 |
| 表面に開口した微細な割れ | 浸透探傷検査 |
| 強磁性材料の表面・表面近傍の欠陥 | 磁粉探傷検査 |
| 内部の空洞や一部の介在物 | X線検査・CT検査 |
| 内部の割れや反射特性を持つ欠陥 | 超音波探傷検査 |
| 寸法・反り・形状の異常 | 寸法測定・形状測定 |
この表は一般的な選定の目安です。実際の検出性能は製品の条件によって異なり、複数の方式を組み合わせる場合もあります。
鋳造品の外観検査を自動化するには
鋳造品の品質管理では、製造条件の改善に加え、検査工程の効率化や判定の安定化も重要です。
特に人手による外観検査では、検査員による判断のばらつきや検査工数が課題となる場合があります。
画像検査で確認できる欠陥とできない欠陥
画像検査では、表面に現れた割れや湯回り不良、鋳肌の異常など、画像上で特徴を識別できる欠陥が検査対象となります。
一方、内部に閉じた引け巣やガス欠陥などは、通常の外観画像だけでは検出できません。
また、表面欠陥であっても、大きさや向き、表面状態によって見え方が変わります。
そのため、対象欠陥と良否判定基準を明確にし、実際のワークで検出可能か検証することが重要です。
複雑形状の鋳造品における撮像の課題
鋳造品には、リブやボス、曲面、凹部など、複雑な形状を持つものがあります。
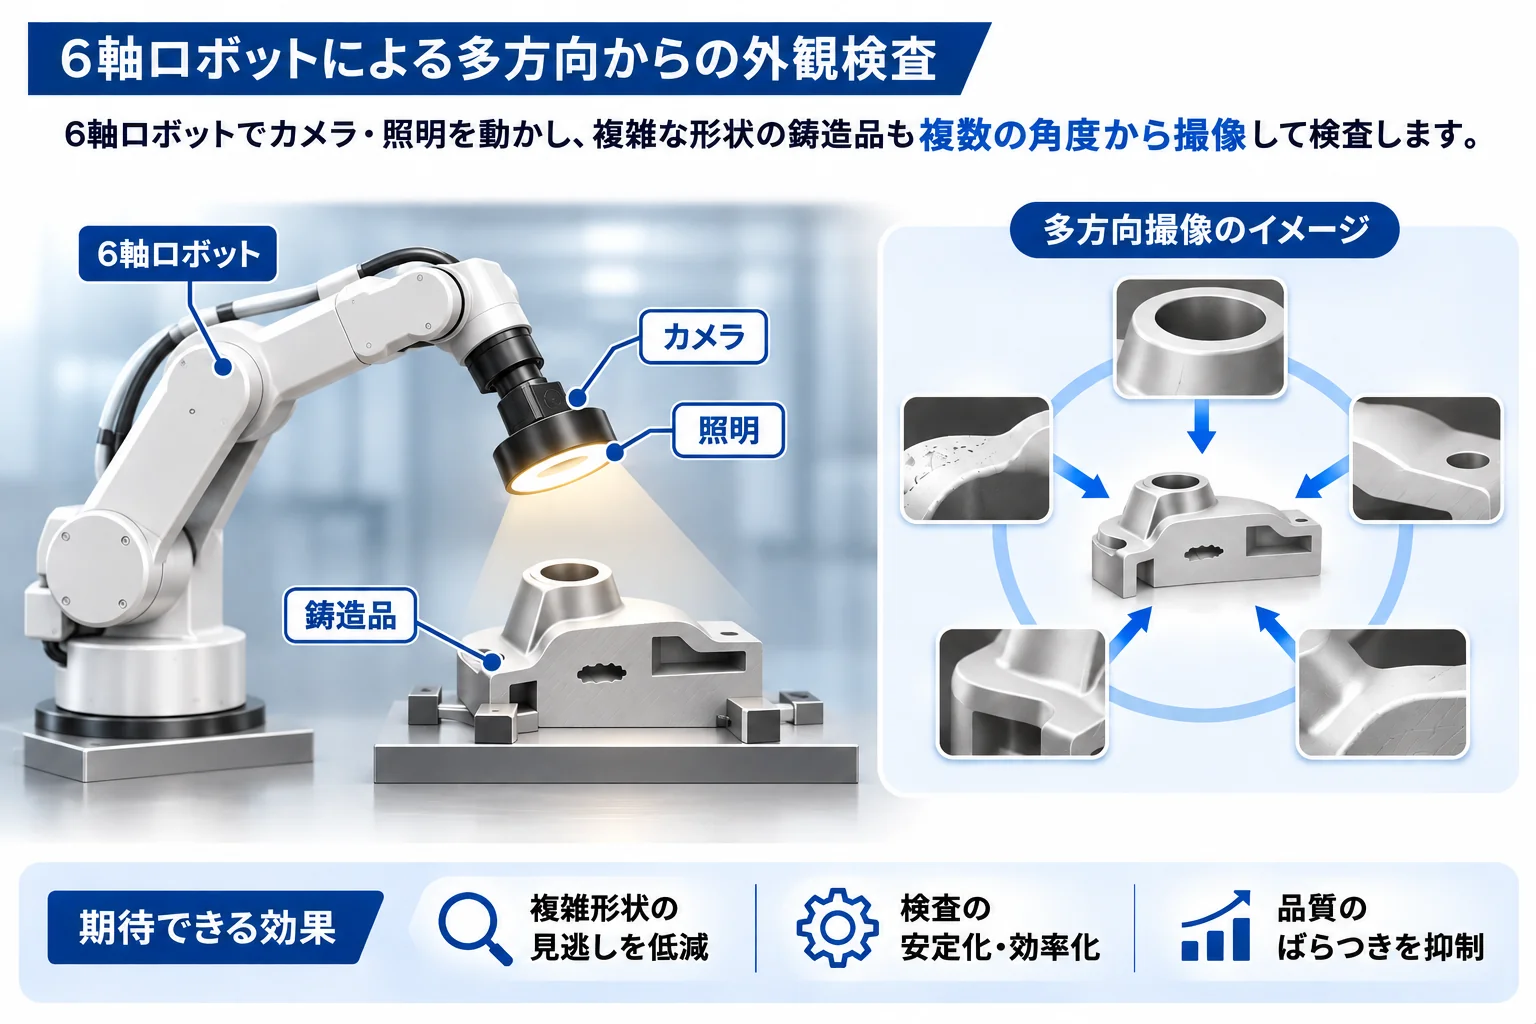
こうした部品では、固定カメラによる一方向からの撮像だけでは、検査対象面を十分に確認できない場合があります。
また、金属表面は照明の角度によって反射状態が変わり、欠陥の特徴が見えにくくなることもあります。
そのため、検査箇所に応じたカメラ・照明の配置や、ワークの保持方法を検討する必要があります。
AI画像検査と多方向撮像の活用
外観検査の自動化では、ルールベースの画像処理に加え、AIを活用した判定方式も選択肢となります。
鋳肌のばらつきが大きい製品などでは、一定のしきい値による判定が難しい場合があり、AIによる画像判定が有効となる可能性があります。
また、複雑形状の鋳造品では、6軸ロボットなどを利用してカメラや照明の位置・角度を変更し、複数方向から撮像する方法もあります。
ただし、AIやロボットですべての欠陥を検出できるわけではありません。材質や形状、欠陥の特徴、要求精度、生産タクトなどに合わせた設備設計が必要です。
鋳造品の外観検査では、撮像方法と判定方式の組み合わせが重要です。鋳肌の状態や表面の反射にはばらつきがあるため、良品と不良品を安定して判別できる撮像条件を整える必要があります。
TMCシステムでは、ワークの形状や検査箇所に応じて、カメラ・照明・ロボット・治具などを組み合わせた検査設備を設計しています。また、検査内容に応じてAI画像判定などを活用し、撮像から判定までを含めたシステム構築に対応しています。
検査の成立性を確認するための事前検証から設備化まで、導入条件に応じたご相談に対応しています。
関連記事:ダイカスト外観検査を自動化する方法|検査対象・装置構成・導入のポイント
鋳造欠陥に応じた原因対策と検査方法の選定が重要
鋳造欠陥には、ガス欠陥、引け巣、介在物、割れ、湯回り不良、鋳肌不良など、さまざまな種類があります。
発生原因は溶湯の状態や鋳型・金型の条件、凝固過程、製品形状などによって異なるため、原因に応じた対策が必要です。
また、表面欠陥と内部欠陥を区別し、適切な検査方法を選ぶことも重要です。表面に現れる欠陥については、画像検査による自動化も選択肢となります。
TMCシステムでは、ワークの形状や検査課題に合わせたロボット外観検査システムの設計・構築に対応しています。検査工程の省人化や判定の安定化をご検討の場合は、対象ワークや現在の課題についてお気軽にご相談ください。