
生産設備の稼働率とは?言葉の意味・計算方法・重要性・低下要因をわかりやすく解説

生産設備の稼働率は、工場の設備がどの程度使われているかを把握するための基本指標です。稼働率を確認すると、設備の負荷状況や停止ロス、生産能力の活用状況を見直すきっかけになります。
一方で、稼働率は高ければよいという単純な数字ではありません。故障や段取り替え、材料待ち、不良など、数値の背景にある要因まで確認することが重要です。
本記事では、生産設備の稼働率の意味や計算方法、重要視される理由、低下要因、改善の見直しポイントをわかりやすく解説します。
目次
生産設備の稼働率とは
生産設備の稼働率とは、工場内の設備がどの程度使われているかを把握するための指標です。設備が止まっている時間が多いのか、能力に対して十分に活用できているのかを確認する入口になります。
ただし、稼働率は単に高ければよいわけではありません。本章では、まず稼働率の基本的な意味を整理し、数値から読み取れる内容や注意点を解説します。
- 生産設備の稼働率とは設備の稼働状況を数値化した指標
- 生産設備の稼働率が示すもの
- 稼働率は高ければ高いほどよいとは限らない
生産設備の稼働率とは設備の稼働状況を数値化した指標
生産設備の稼働率とは、設備がどの程度使われているかを数値で表した指標です。一般的には、設備の生産能力や稼働予定に対して、実際にどれだけ動いたか、どれだけ生産できたかを確認する際に使われます。
例えば、十分な能力を持つ設備でも、停止時間が多かったり、材料待ちで動かせなかったりすれば、現場全体の生産性は下がります。稼働率は、こうした設備の使われ方を把握するための基本的な見方といえます。
生産設備の稼働率が示すもの
稼働率を見ると、設備の負荷状況や使われ方を把握しやすくなります。例えば、特定の設備だけ稼働率が高い場合、その設備に作業や生産が集中している可能性があります。
一方で、稼働率が低い設備は、需要が少ない、段取り替えが多い、前後工程の影響で待ちが発生しているなど、複数の理由が考えられます。
重要なのは、稼働率を単なる数字として見るのではなく、現場で何が起きているかを考える手がかりにする視点です。数値の背景を確認すると、改善すべき工程や設備を見つけやすくなります。
稼働率は高ければ高いほどよいとは限らない
稼働率は高いほど設備を活用できているように見えますが、必ずしも良い状態とは限りません。設備を常に限界近くまで動かしていると、点検や保全の時間を確保しにくくなります。
また、需要以上に生産してしまえば、在庫過多や保管スペースの圧迫につながる場合もあります。高稼働の裏側で、突発停止のリスクや作りすぎが見えにくくなる点にも注意が必要です。
稼働率は、単独で良し悪しを判断する数字ではありません。生産計画、保全状況、需要、前後工程との関係を含めて確認する必要があります。
生産設備の稼働率の計算方法
生産設備の稼働率は、現場で何を基準にするかによって計算の考え方が変わります。代表的なのは、生産量を基準にする方法と、時間を基準に設備の稼働状況を見る方法です。
本章では、基本的な計算の考え方を確認したうえで、生産量ベースと時間ベースの見方を整理します。
生産設備の稼働率の基本的な計算式
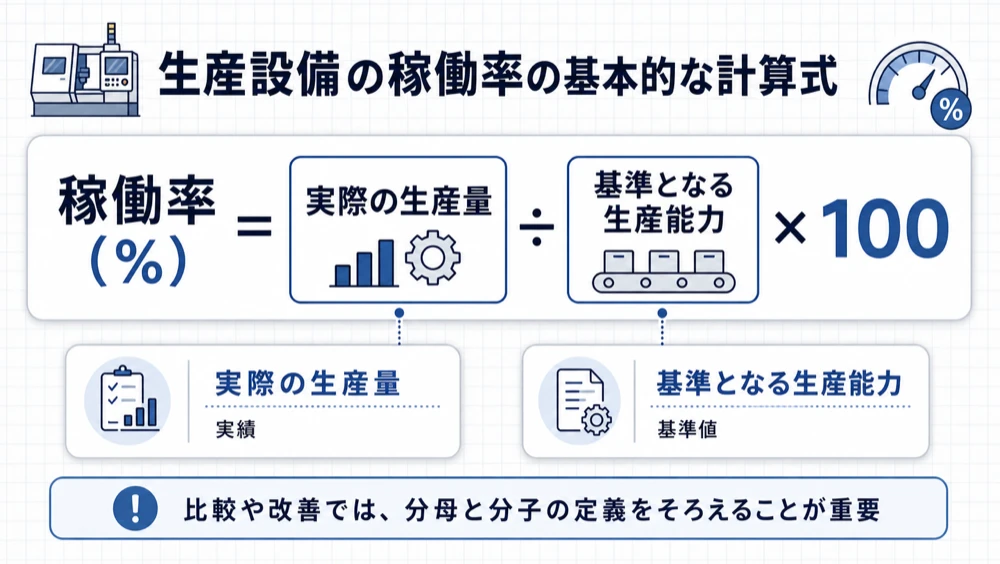
生産設備の稼働率は、一般的に「実績 ÷ 基準値 × 100」で考えます。例えば、生産能力に対してどれだけ生産できたかを見る場合は、次のように表せます。
稼働率(%)= 実際の生産量 ÷ 基準となる生産能力 × 100
ここでいう基準となる生産能力は、理論上の最大生産能力を使う場合もあれば、定時内の生産能力や生産計画上の目標数を使う場合もあります。比較や改善に使う際は、まず自社内で分母・分子の定義をそろえることが重要です。
生産量ベースで考える場合の計算例
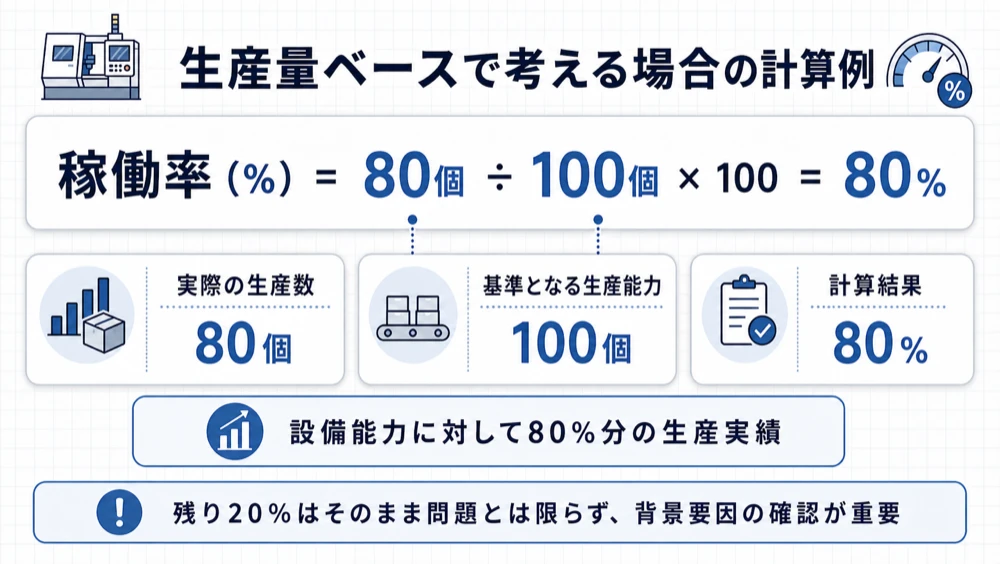
生産量ベースで見る場合は、設備が本来どれだけ生産できるかに対して、実際にどれだけ生産できたかを確認します。
例えば、1日100個生産できる設備で、実際の生産数が80個だった場合の計算を見てみましょう。
稼働率(%)= 80個 ÷ 100個 × 100 = 80%
この場合、設備の能力に対して80%分の生産実績だったと分かります。ただし、残り20%がそのまま問題を意味するわけではありません。需要が少なかったのか、段取り替えで止まったのか、材料待ちがあったのかによって、見るべき課題は変わります。
稼働時間ベースで考える場合の見方
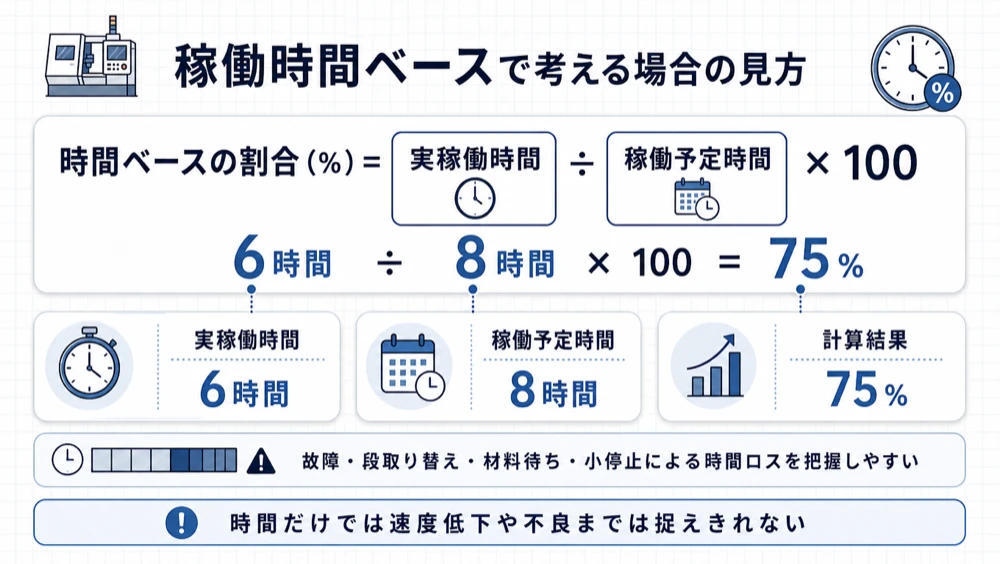
時間ベースで見る場合は、設備を動かす予定だった時間に対して、実際にどれだけ動いていたかを確認します。
例として、1日の稼働予定時間が8時間で、実際に設備が動いていた時間が6時間の場合はどうでしょうか。計算は次の通りです。
時間ベースの割合(%)= 実稼働時間 ÷ 稼働予定時間 × 100
この例では、6時間 ÷ 8時間 × 100 = 75% です。
時間ベースで見ると、故障、段取り替え、材料待ち、小停止などによって失われた時間を把握しやすくなります。
一方で、設備が動いていても速度が落ちていたり、不良品が多かったりする場合は、時間だけでは実態を捉えきれません。また、この時間ベースの見方は、文献や現場によって「稼働率」「時間稼働率」「可動率」など呼び方が異なる場合があります。速度や品質まで含めて詳しく見たい場合は、後述するOEEとの違いも押さえておく必要があります。
生産設備の稼働率が重要視される理由
生産設備の稼働率は、設備がどれだけ動いているかを確認するだけの数字ではありません。現場の負荷状況や改善の優先順位、生産計画や設備投資の判断にも関わる指標です。
ただし、稼働率の数値だけで良し悪しを決めるのは適切ではありません。本章では、稼働率が重要視される理由を2つの視点から解説します。
- 現場の負荷状況や改善優先度を把握しやすくなる
- 生産計画や設備投資の判断材料になる
現場の負荷状況や改善優先度を把握しやすくなる
稼働率を見ると、どの設備や工程に負荷が集中しているかを把握しやすくなります。例えば、特定の設備だけ稼働率が高い場合、その設備が生産全体のボトルネックになっている可能性があります。
一方で、稼働率が低い設備が必ず問題を抱えているとは限りません。需要の変動、段取り替え、前後工程の待ちなど、背景によって判断は変わります。
そのため、稼働率は「高い・低い」だけを見るのではなく、改善の優先順位を考える入口として活用するのが現実的です。数値をきっかけに停止理由や工程間のつながりを確認すると、見直すべき箇所を絞り込みやすくなります。
生産計画や設備投資の判断材料になる
稼働率は、生産計画や設備投資を検討する際の判断材料にもなります。設備の稼働率が高く、残業や休日稼働で対応している場合は、能力不足や増設の必要性を検討するきっかけになります。
反対に、稼働率が低い設備が多い場合は、新しい設備を増やす前に、既存設備の使い方や生産計画を見直す余地があるかもしれません。
重要なのは、現設備を活かし切れていないのか、それとも生産能力そのものが不足しているのかを切り分ける視点です。稼働率を継続的に確認すると、現場改善と経営判断をつなげやすくなります。
生産設備の稼働率が低下する主な要因
生産設備の稼働率が下がる要因は、設備の故障だけではありません。段取り替えや立ち上げ時の調整、小停止、材料待ち、人員不足など、現場ではさまざまなロスが積み重なります。
稼働率を改善するには、まず何が設備を止めているのか、または能力を発揮しにくくしているのかを整理する必要があります。本章では、主な低下要因を4つに分けて解説します。
- 故障や突発停止によるロス
- 段取り替え・立ち上げ・小停止によるロス
- 速度低下によるロス
- 材料不足・人員不足・工程待ちによるロス
【生産設備の稼働率が低下する主な要因】
| 主な低下要因 | 現場で起きる状態 | 確認したい記録・データ |
|---|---|---|
| 故障・突発停止 | 設備が長時間止まり、後工程待ちや納期遅れにつながる | 停止時間、停止回数、復旧時間、故障履歴 |
| 段取り替え・立ち上げ・小停止 | 短い停止や調整時間が積み重なり、稼働時間を削る | 段取り時間、立ち上げ時間、チョコ停回数、停止理由 |
| 速度低下 | 設備は動いていても、生産量が伸びない | 実運転速度、生産数 |
| 材料不足・人員不足・工程待ち | 設備自体に問題がなくても、前後工程の影響で動かせない | 材料供給状況、搬送待ち時間、人員配置、前工程の遅れ |
故障や突発停止によるロス
設備の故障や突発停止は、稼働率を大きく下げる代表的な要因です。特に、生産ラインの中心となる設備が止まると、後工程の待ちや納期遅れにもつながりやすくなります。
停止時間が長引くほど、生産計画への影響は大きくなります。また、復旧後に立ち上げ確認や品質確認が必要になる場合もあり、停止時間以上のロスが発生するケースもあります。
突発停止を減らすには、壊れてから対応するだけでなく、設備状態の変化を捉える予兆検知や、状態に応じて保全時期を判断する予知保全の考え方も有効です。
関連記事:予兆検知とは?基礎知識から必要になる場面、期待できる効果、事前に整理したいポイントを徹底解説
関連記事:予知保全とは?仕組み・効果・導入前に押さえたいポイントをわかりやすく解説
段取り替え・立ち上げ・小停止によるロス
稼働率の低下要因は、長時間の停止だけではありません。品種切り替えに伴う段取り替え、始業時や生産再開時の立ち上げ調整、短時間の小停止も稼働時間を削ります。
小停止は1回あたりの時間が短いため、現場では見落とされがちです。しかし、1日に何度も発生すれば、合計では大きなロスになります。
例えば、部品詰まりやセンサー反応待ち、位置ずれによる一時停止などです。短い停止を記録していない場合、稼働率低下の原因が見えにくくなります。
速度低下によるロス
設備が動いていても、本来の速度で生産できていなければ、能力を十分に活かせているとはいえません。
例えば、設備トラブルを避けるために速度を落として運転している場合、時間あたりの生産量は低下します。稼働率だけでなく、速度も併せて見る視点が必要です。
材料不足・人員不足・工程待ちによるロス
稼働率が下がる原因は、設備そのものにあるとは限りません。材料が届かない、搬送が遅れる、前工程が詰まっているなど、周辺条件によって設備を動かせない場合があります。
また、設備を操作する人員や段取り担当者が不足している場合も、稼働開始が遅れたり、予定どおりに運転できなかったりします。
このようなロスは、設備単体を見ているだけでは把握しにくいものです。稼働率を確認する際は、前後工程、材料供給、人員配置まで含めて原因を切り分ける必要があります。
生産設備の稼働率を改善するための見直しポイント
生産設備の稼働率を改善するには、いきなり設備更新や大規模なシステム導入を検討するのではなく、まず現場で起きているロスを把握する必要があります。
特に重要なのは、停止理由を見える化する視点と、生産全体への影響が大きい設備から優先して見直す視点です。本章では、稼働率改善の入口として押さえたい2つのポイントを解説します。
- 停止理由を見える化し、原因を切り分ける
- ボトルネック設備から優先して改善する
停止理由を見える化し、原因を切り分ける
稼働率を改善するには、まず設備が止まった理由を記録し、原因を切り分ける必要があります。故障、段取り替え、材料待ち、人員不足、小停止などをまとめて「停止」と扱うと、どこから改善すべきか判断しにくくなります。
例えば、停止時間は短くても発生回数が多い小停止は、現場の感覚以上に大きなロスになっている場合があります。反対に、発生頻度は低くても復旧に時間がかかる故障は、生産計画への影響が大きくなりがちです。
停止理由の把握を進めるには、設備状態を継続的に確認できる遠隔監視システムの活用も有効です。遠隔監視システムについては、以下の記事で詳しく解説しています。
関連記事:遠隔監視システムのメリットとは?導入効果・活用シーン・効果を高めるポイントをわかりやすく解説
ボトルネック設備から優先して改善する
稼働率改善では、すべての設備を同時に見直そうとすると、確認項目が増えすぎて対応が分散します。まずは、生産全体への影響が大きいボトルネック設備から優先して確認するのが現実的です。
見るべきなのは、稼働率の低さだけではありません。その設備が止まると後工程が待つのか、納期に影響するのか、代替設備があるのかまで確認すると、改善の優先順位を決めやすくなります。
改善手段には、停止理由の記録、設備監視、保全方法の見直し、自動化、作業手順の標準化などがあります。部分的な見直しを進めながら、将来的には設備監視やデータ活用を含めたスマートファクトリーの考え方へつなげる視点も重要です。
関連記事:スマートファクトリーとは?意味や特徴、主要技術、導入事例を紹介!
生産設備の稼働率と可動率・OEEの違い
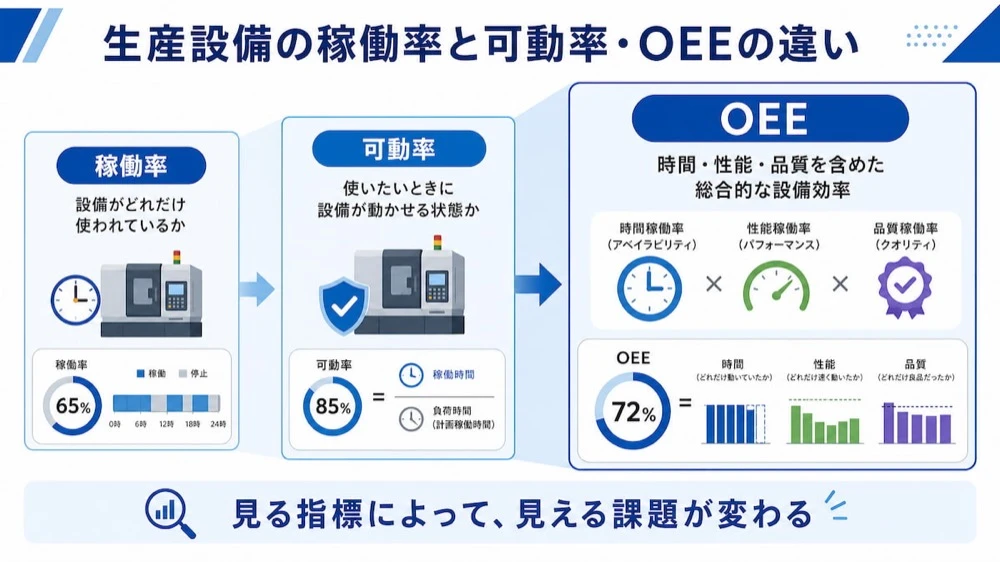
生産設備の稼働率を考える際に混同されやすい言葉が、可動率とOEEです。いずれも設備の状態や効率を見る指標ですが、見ている範囲は異なります。
まずは、それぞれの違いを簡単に整理しましょう。
| 指標 | 見る内容 | 主な使いどころ |
|---|---|---|
| 稼働率 | 設備がどれだけ使われているか | 設備の負荷状況や生産計画の確認 |
| 可動率 | 動かしたいときに正常に設備が動かせる割合 | 故障・停止ロスや保全状態の確認 |
| OEE | 時間・性能・品質を含めた総合的な設備効率 | 設備効率を詳しく分析したい場合 |
本章では、稼働率と可動率、稼働率とOEEの違いを順番に解説します。
稼働率と可動率の違い
稼働率は、設備がどれだけ使われているかを見る指標です。例えば、設備の能力や稼働予定に対して、実際にどれだけ動いたか、どれだけ生産できたかを確認する際に使われます。
一方、可動率は「設備を使いたいときに、正常に動かせたか」を見る考え方です。設備を動かす必要がある時間に故障やトラブルで止まっていれば、可動率は下がります。
簡単に整理すると、稼働率は設備の使われ方、可動率は設備の動ける状態を確認する指標です。稼働率が低い場合は需要や生産計画の影響も考えられますが、可動率が低い場合は故障や停止ロスなど、設備の安定性に課題がある可能性があります。
稼働率とOEEの違い
稼働率は、設備がどれだけ使われているかを把握する入口指標です。ただし、設備が動いている時間だけでは、速度低下や不良によるロスまでは十分に見えません。
OEEは、設備の稼働時間だけでなく、性能や品質も含めて設備効率を確認する指標です。例えば、設備が稼働していても本来の速度より遅い場合や、不良品が多い場合は、OEEで見ると効率が低く評価されます。
設備の使われ方だけでなく、速度低下や品質まで含めて効率を把握したい場合は、OEE(設備総合効率)もあわせて確認すると整理しやすくなります。
関連記事:設備総合効率(OEE)とは?3つの構成要素・計算方法・7大ロス・改善5ステップをわかりやすく解説
まとめ|生産設備の稼働率は現場改善の入口となる重要指標!設備改善のご相談はTMCシステムへ
生産設備の稼働率は、設備がどの程度使われているかを把握し、現場改善の入口を見つけるための基本指標です。生産量や稼働時間をもとに確認すれば、設備の負荷状況や改善余地を整理しやすくなります。
ただし、稼働率はただ高ければよいわけではありません。故障、段取り替え、小停止、速度低下、不良、材料待ち、人員不足など、数値の背景にある要因まで確認することが重要です。
TMCシステムでは、生産設備の自動化・省人化、既存設備との連携、制御システムの構築までサポートしています。設備の稼働率改善や現場の見える化にお悩みでしたら、ぜひ無料相談をご活用ください。