
段取り作業の自動化とは?効率化の方法と導入の進め方

製造現場では、品種や工程を切り替えるたびに、治具・工具の交換、材料の準備、条件設定、試し加工などの段取り作業が発生します。段取り時間が長いと、対象設備の停止時間が増え、生産計画や多品種への対応に影響します。また、作業が熟練者の経験に依存している場合、担当者によって所要時間や調整結果が変わりやすくなります。
段取り時間を短縮するには、いきなりすべてを自動化するのではなく、作業を内段取り・外段取りに分け、不要な作業の削減や標準化を行ったうえで、自動化する範囲を見極めることが重要です。本記事では、段取り作業の基本、効率化の方法、ロボットなどを使った自動化の考え方、導入時の確認ポイントを解説します。
段取り作業を含む工程自動化を検討中の方へ
段取り作業とは?

段取り作業とは、製品や品種、工程を切り替えて次の生産を始めるために行う準備・交換・調整作業の総称です。具体的には、金型・治具・工具の交換、材料やワークの準備、加工条件やプログラムの切り替え、試し加工・寸法確認などが含まれます。
内段取りと外段取り
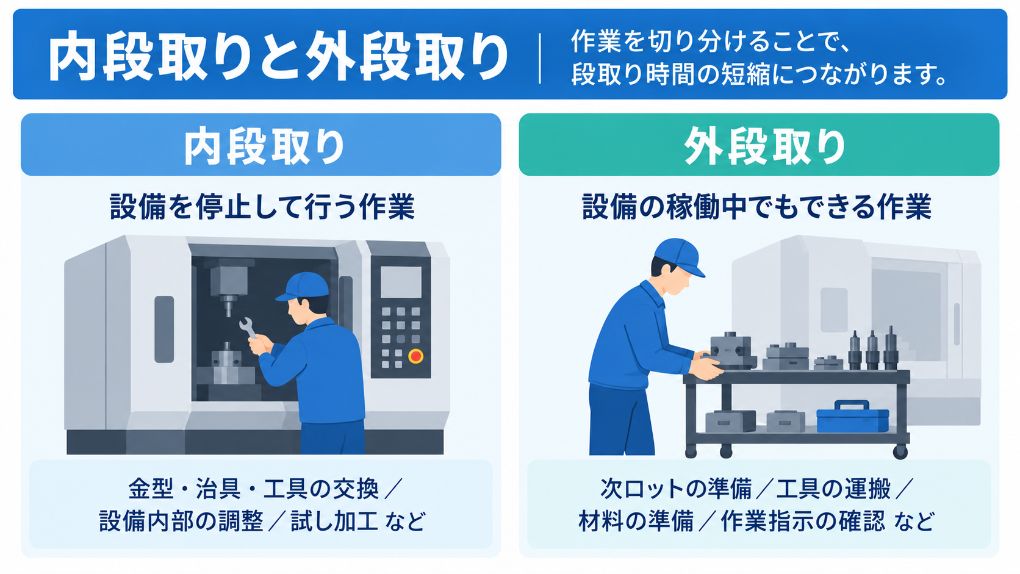
段取り作業は、対象設備を停止しなければ実施できない「内段取り」と、設備の稼働中でも準備できる「外段取り」に分けて整理できます。まず両者を切り分けることで、設備停止中にしかできない作業と、事前に済ませられる作業が明確になります。
| 種類 | タイミング | 作業内容の例 |
|---|---|---|
| 内段取り | 対象設備を停止しなければ実施できない作業 | 金型・刃物・治具の交換、設備内部の調整、試し加工・寸法確認 |
| 外段取り | 対象設備の稼働中でも実施できる作業 | 次ロットの金型・治具・材料の準備、工具の運搬、作業指示・図面の確認 |
外段取りへ移せる準備作業をあらかじめ済ませ、残る内段取りを短縮・自動化することで、対象設備の停止時間を抑えやすくなります。段取り改善では、すべてを自動化する前に「設備を止めて行う必要があるか」を一つずつ確認することが重要です。
段取り時間が長くなる主な要因
段取り時間が長くなる理由は、自動化の有無だけではありません。現場によって異なりますが、主に次のような要因があります。
作業の属人化・標準化不足
交換や調整の手順が熟練作業者の経験や勘に依存していると、担当者によって作業時間や調整結果に差が生じやすくなります。手順や判断基準が共有されていない場合、担当者不在時に作業が滞る要因にもなります。
交換・調整作業と準備の工数
金型・治具・工具の交換点数が多い、位置合わせや締結に時間がかかる、必要な工具や材料を探すといった作業が積み重なると、内段取りが長期化します。試し加工や再調整が何度も発生する場合も、停止時間が増える要因です。
情報連携の遅れ
生産計画の変更が現場へ十分に共有されていない、必要な図面・加工プログラム・作業指示が準備されていないといった状態では、待ち時間や手戻りが発生します。段取り作業だけでなく、情報の受け渡しまで含めて確認する必要があります。
自動化を検討する際も、まずはどの要因が段取り時間を押し上げているかを切り分けることが重要です。標準化や外段取り化だけで改善できる作業と、設備・ロボットによる自動化が有効な作業を分けて考えます。
段取り作業を自動化・効率化する4つのメリット
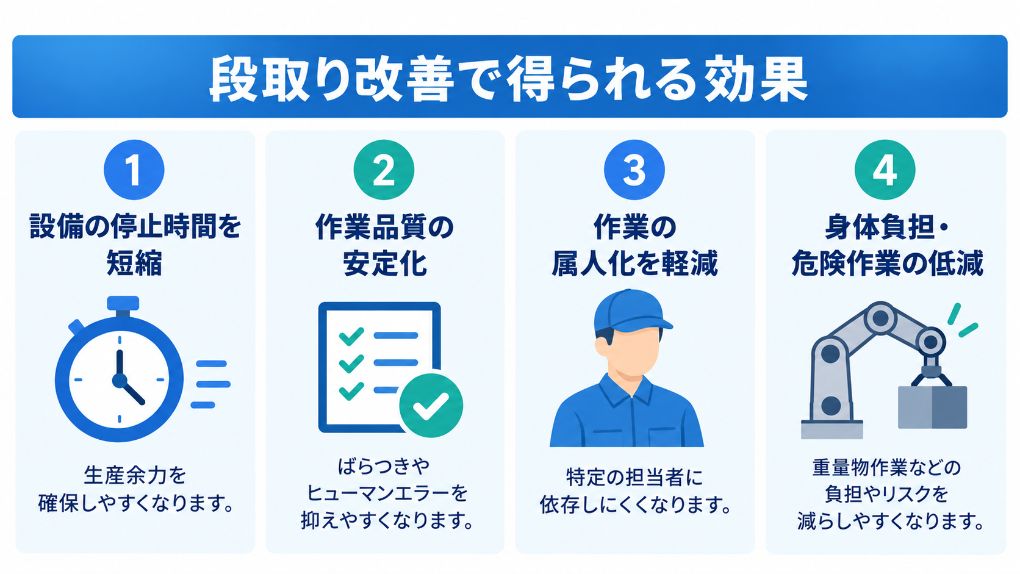

段取り作業の改善や自動化によって期待できる効果は、時間短縮だけではありません。ここでは、製造現場で検討しやすい4つの観点に分けて解説します。
1. 設備の停止時間を短縮し、生産余力を確保しやすい
治具や工具の交換、材料供給の切り替えなど、手順が一定の作業を自動化すると、人手作業に要する時間や待ち時間を減らし、設備の非稼働時間を短縮しやすくなります。さらに、ワーク着脱などの周辺工程も含めて自動化し、設備仕様や安全条件が整えば、夜間など人が少ない時間帯の運転範囲を広げることも検討できます。段取りロスを含む設備停止の考え方については、「設備総合効率(OEE)とは?3つの構成要素・計算方法・7大ロス・改善5ステップをわかりやすく解説」も参考にしてください。
2. 作業品質のばらつきとヒューマンエラーを抑えやすい
位置決め、締め付け、交換順序、条件設定などを自動化すると、あらかじめ定めた手順を繰り返せるため、人による作業のばらつきや確認漏れを抑えやすくなります。ただし、自動化すれば品質が自動的に保証されるわけではありません。治具の精度、センサーによる確認、異常時の停止・復旧方法まで含めて設計することが重要です。
3. 作業の属人化を軽減しやすい
自動化を進める過程では、熟練作業者が行っている調整や判断を作業条件として整理する必要があります。交換位置や設定値、確認手順などを標準化・数値化することで、段取り作業を特定の担当者だけに依存しにくくできます。一方、熟練者の技能や判断をすべてプログラムへ置き換えられるわけではないため、自動化する作業と人が判断する作業を切り分けることが必要です。
4. 重量物作業などの身体負担・危険作業を減らしやすい
重量のある金型や治具の交換、設備内部へのアクセスを伴う作業などは、身体的な負担や挟まれ・接触などのリスクを伴います。ロボットや交換機構を活用して人が行う作業を減らせれば、負担の軽減につながります。ただし、ロボットの導入によって新たな接触・挟まれリスクが生じる場合もあるため、設備全体のリスクを評価し、必要な安全方策を講じることが前提です。
段取り時間を短縮する5つの方法

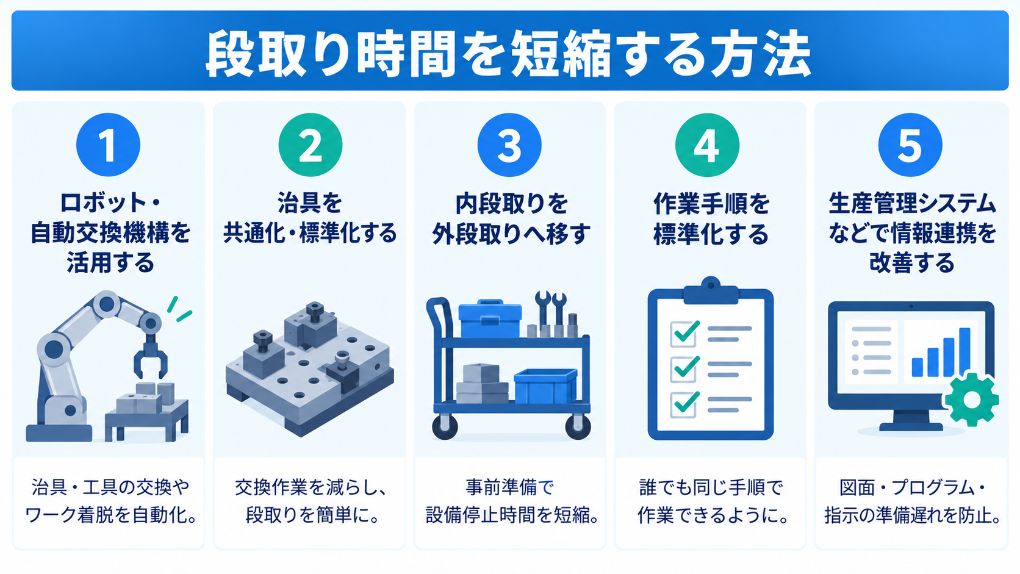
段取り時間の短縮は、設備を導入して自動化することだけで実現するものではありません。まず不要な作業を減らし、外段取り化や標準化を進めたうえで、自動化の効果が大きい作業を見極めることが重要です。
1. ロボット・自動交換機構を活用する
ロボットは、治具・工具・ロボットハンドの交換、材料やワークの供給切り替えなど、繰り返し手順が明確な作業を自動化する際に活用できます。工作機械周辺では、ワークの着脱を自動化するマシンテンディングと組み合わせ、段取り替え後の加工まで連続させる構成も考えられます。
マシンテンディングは加工中のワーク投入・取り出しが中心で、段取り替えそのものとは区別して考える必要があります。段取り自動化では、品種切り替え時に「何を交換するか」「どの条件を変更するか」を洗い出し、その作業を自動交換機構やロボットで置き換えられるか検討します。
協働ロボットを使用する場合も、安全柵が必ず不要になるわけではありません。ロボット、エンドエフェクタ、ワーク、周辺設備を含めてリスクを評価し、必要な安全方策を設計します。マシンテンディングの基本は「マシンテンディングとは?基本概念や意味、工程の流れ、自動化が注目される理由をわかりやすく解説」、旋盤・マシニングセンタとの連携については「マシンテンディング自動化とは?旋盤・マシニングセンタとの連携ポイントを解説」で詳しく解説しています。
| 段取り・周辺作業の例 | 自動化で期待できること |
|---|---|
| 治具・チャックの交換 | 交換作業の時間と人手を削減 |
| 工具・ロボットハンドの交換 | 品種切り替え時の作業を省力化 |
| 材料・ワーク供給の切り替え | 次ロットへの移行をスムーズに |
| ワークの着脱 | 加工中の人手を減らし、無人運転を検討しやすくする |
工作機械の段取り・ワーク着脱を自動化したい方へ マシンテンディングの導入をお考えの方へ。基礎知識、導入スケジュール、費用対効果を解説。導入成功のポイントがわかるガイドです。(全14ページ)
「マシンテンディング導入ガイド」では、基礎知識、導入スケジュール、費用対効果など、導入検討に必要なポイントを全14ページで解説しています。
マシンテンディング導入ガイド 資料ダウンロード
2. 治具を共通化・標準化する
品種ごとに専用治具を交換している現場では、治具の共通化や位置決め基準の統一によって交換作業を減らせる場合があります。複数品種で共用できる治具にする、締結箇所を減らす、位置決め方法を統一するなど、交換しやすい構造へ見直すことがポイントです。治具を標準化すると、将来的に自動交換を検討する際も設備側の構成を整理しやすくなります。
3. 内段取りを外段取りへ移す
設備を停止してから行っている準備のうち、稼働中に済ませられる作業がないかを確認します。次に使用する工具・治具・材料をあらかじめ用意し、必要なものをセット化しておけば、設備停止後は交換と確認に集中できます。段取り台車やキッティングを活用する場合も、単に運搬方法を変えるのではなく、「何を、いつ、どこまで準備するか」を標準化することが重要です。
4. 作業手順を標準化する
人が行う段取り作業は、作業順序、使用工具、締め付け条件、確認項目などを整理し、標準手順として共有します。写真や動画を使ったマニュアルも有効ですが、目的は資料を作ることではなく、担当者による手順や判断のばらつきを抑えることです。作業を標準化しておくと、自動化する動作と人に残す判断を切り分けやすくなります。
5. 生産管理システムなどで情報連携を改善する
生産スケジュール、作業指示、図面、加工プログラム、工具情報などの受け渡しに時間がかかっている場合は、生産管理システムやスケジューラ、現場端末などの活用も検討できます。システムによっては、計画変更の共有や必要情報の呼び出しを効率化できます。ただし、ITツールだけで金型・治具の交換時間が短くなるわけではないため、物理的な段取り作業の改善と情報連携を分けて検討することが大切です。
段取り自動化を進める4ステップ

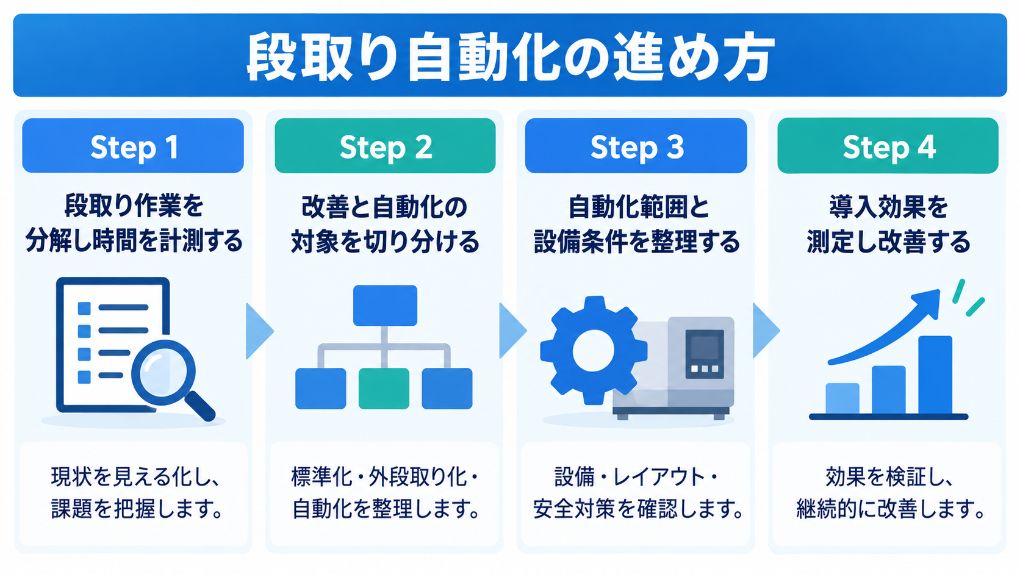
段取り自動化では、現在の作業をそのまま機械に置き換えるのではなく、改善したうえで自動化する範囲を決めます。ここでは、検討時の基本的な進め方を4つのステップで整理します。
Step1. 段取り作業を分解し、時間を計測する
まず、段取り開始から生産再開までの作業を細かく分解し、それぞれにかかる時間を計測します。交換、運搬、探索、調整、確認、待ち時間などに分け、内段取りと外段取りも区別します。必要に応じて作業を撮影すると、手待ちや移動、やり直しなど、作業者自身が気づきにくいロスも確認しやすくなります。
Step2. 改善と自動化の対象を切り分ける
計測した作業について、まず「なくせないか」「外段取りへ移せないか」「標準化できないか」を検討します。そのうえで、繰り返し頻度が高い、重量物を扱う、精度が求められるなど、自動化の効果が見込める作業を候補にします。改善前のムダな手順をそのまま自動化しないことが重要です。
Step3. 自動化範囲と設備条件を整理する
自動化したい作業が決まったら、対象設備やワークの条件を整理します。段取り自動化はロボット単体では完結せず、治具、工具、既存設備との信号連携、設置スペース、安全対策などを含めたシステムとして検討する必要があります。
- ワーク・治具・工具の種類、サイズ、重量、品種数
- 交換・位置決め・締結に必要な精度と作業時間
- 既存設備から取得できる信号、通信・インターフェースの有無
- ロボットや交換機構を設置するスペース、保守時のアクセス
- 作業者の立ち入り、挟まれ・接触などを踏まえた安全対策
特に既存設備へ後付けする場合は、設備側の信号や機構をどこまで利用できるかによって構成が変わります。自動化したい動作だけでなく、既存設備との接続条件まで事前に確認しておくと、構想段階の手戻りを減らしやすくなります。
関連記事:自動化設備メーカーの選び方|自社に合う依頼先を見極めるポイント
Step4. 導入効果を測定し改善する
導入後は、段取り時間、設備停止時間、作業者の対応時間、不良・再調整の発生状況などを確認し、導入前と比較します。目標に届かない場合は、設備の動作だけでなく、前後工程の待ち時間や材料供給、作業指示の流れも含めて見直します。自動化設備を導入した時点で完了とせず、実際の生産条件に合わせて改善を続けることが重要です。
まとめ|段取り自動化は作業改善と設備条件の整理から進める
段取り時間を短縮するには、すべての作業を自動化するのではなく、まず内段取り・外段取りを整理し、不要な作業の削減、外段取り化、標準化を進めることが基本です。そのうえで、交換頻度が高い作業や重量物作業など、自動化の効果が大きい部分を設備・ロボットへ置き換えます。
ロボットや自動交換機構を導入する場合は、ワークや治具の種類だけでなく、既存設備との信号連携、設置スペース、安全対策まで含めて検討する必要があります。段取り作業を分解して現状を把握することが、自社に合った自動化範囲を決める第一歩です。
TMCシステムでは、組立・搬送・検査などの自動化設備について、装置構想の打ち合わせから設計開発、据付、保守・メンテナンスまで対応しています。段取り作業を含む既存工程の自動化を検討している場合は、「自動化設備」のサービスページもご覧ください。